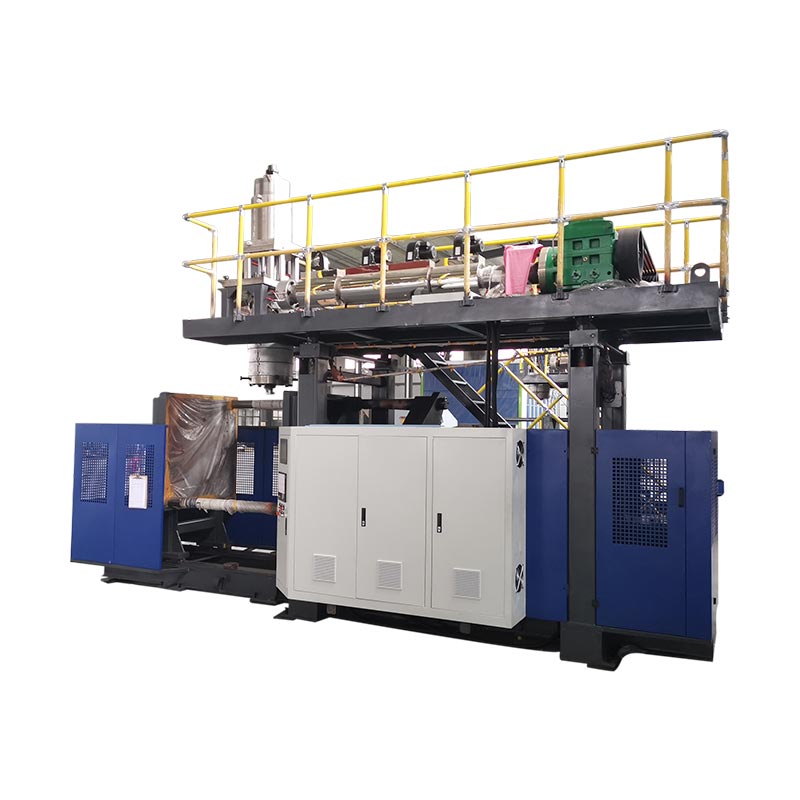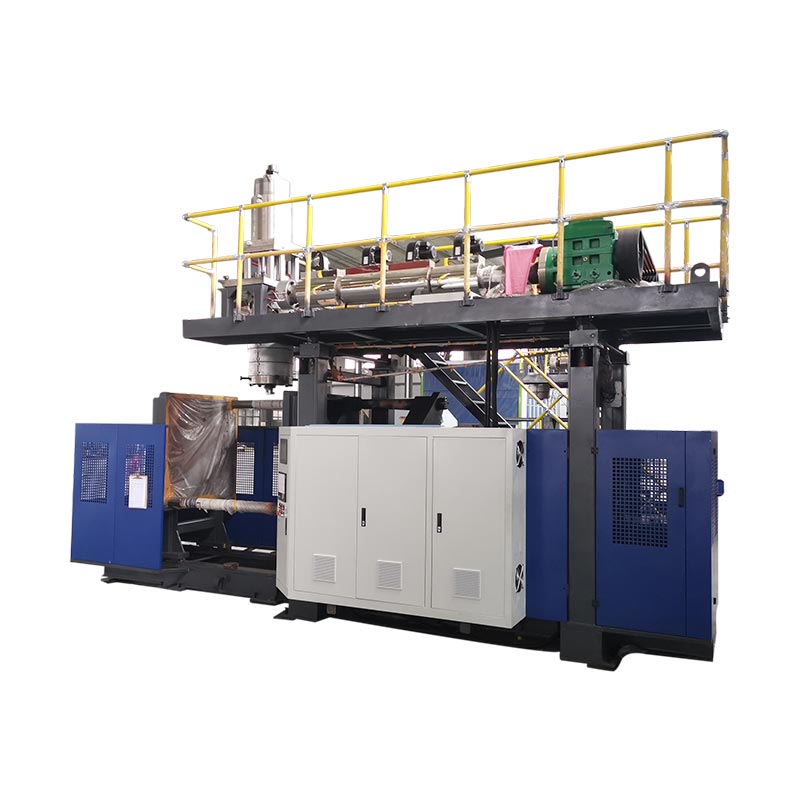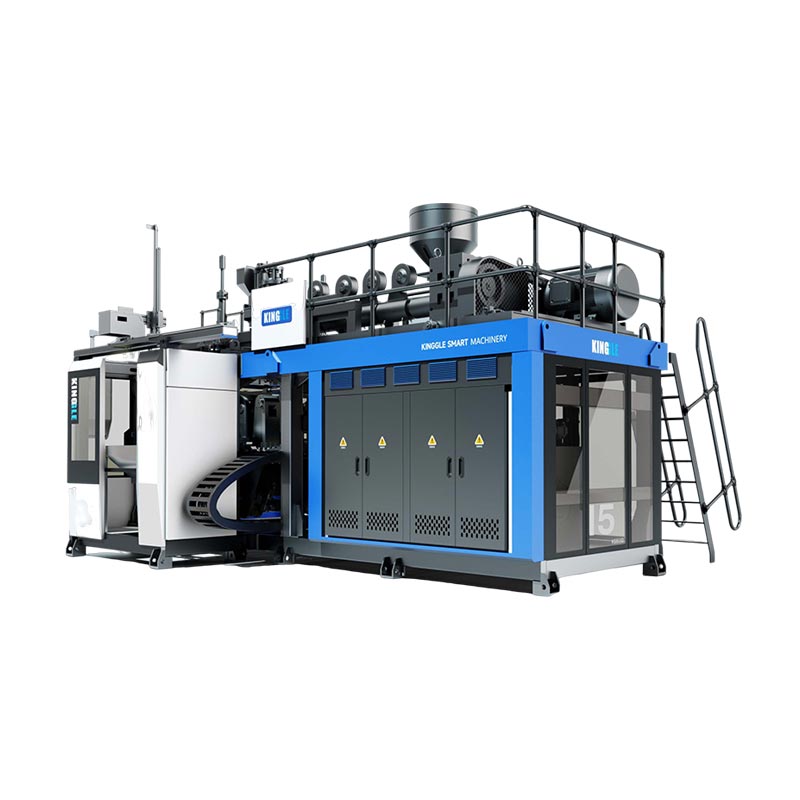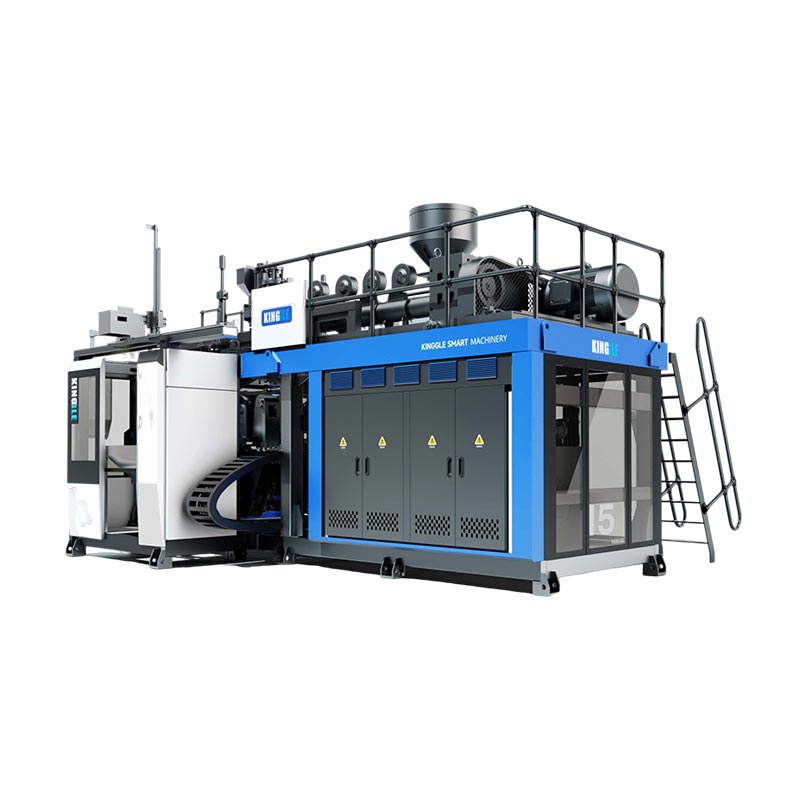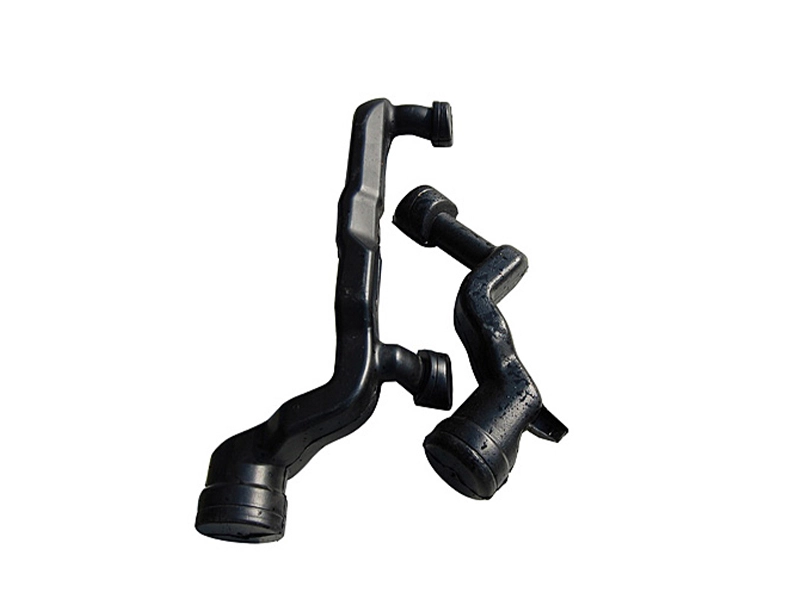
آٽوموٽو بلو مولڊنگ سوراخ حصا پيدا ڪري سگھن ٿا جهڙوڪ ايئر ڊڪٽس ۽ فلوئڊ ذخيرا. سامان چونڊڻ شروع ٿئي ٿو حصو ڊرائنگ، مخصوص رين ۽ قبوليت جي گهرج سان. ھڪڙي مشين جي مشھور ڪنٽينر جو مقدار اڪيلو قائم نٿو ڪري سگھي ته ڇا اھو ھڪڙو خاص ڊڪٽ ٺاھيندو، ان جي ٺھيل کي ترتيب ڏيندو يا گھربل ختم ٿيل ٻاھر پهچائيندو.
هڪ مفيد خريداري جو جائزو مڪمل عمل جي ذريعي حصو وٺي ٿو: ٺهڻ، هٽائڻ، ٽرمنگ، اسيمبلي ۽ معائنو. نامياري پيداوار يا قيمت جي مقابلي کان پهريان لازمي پراڊڪٽ ۽ اوزار جي گهرج کي حل ڪريو. ٻي صورت ۾، هڪ تيز مولڊنگ چڪر هڪ پيداوار سيل کي لڪائي سگهي ٿو جيڪو اڃا تائين پنهنجي پهچائڻ جو هدف وڃائي ٿو.

بلو مولڊنگ گاڏين جا حصا: ايپليڪيشنون ۽ عمل جي مناسبت
گروهه گاڏين جا حصا جيڪي انهن کي ڪرڻ گهرجن، بجاء ان حقيقت جي ڪري ته اهي خالي آهن. هڪ ڪيبن ايئر ڊڪٽ، هڪ انجڻ ايئر انٽيڪ جزو ۽ هڪ مائع ذخيري کي مختلف جائزي جي ضرورت آهي. انهن جي آپريٽنگ حالتون ۽ انٽرفيس انهن سوالن جو تعين ڪن ٿا جن جو جواب هڪ مشين پروپوزل کي لازمي آهي.
| حصو خاندان | ان پٽ قائم ڪرڻ لاء | اوزار ۽ اوزار سوال |
|---|---|---|
| ڪيبن HVAC ducts | هوائي رستو، ڪنيڪشن جاميٽري، تنصيب جي جاء ۽ مخصوص فنڪشنل چيڪ | ڇا تجويز ڪيل رستو جسم کي ٺاهي سگھي ٿو ۽ رسائي واري ٽرمنگ ۽ انسپيڪشن جي جڳهن کي ڇڏي سگھي ٿو؟ |
| انجڻ جي هوائي-intake حصن | مخصوص درجه حرارت، دٻاء يا ويڪيوم حالتون، ميڊيا جي نمائش ۽ ڪنيڪشن گهرجن | ڇا رال، ٺاھڻ جو رستو ۽ مڪمل سيل انھن خاص حالتن کي پورو ڪري ٿو؟ |
| رطوبت جا ذخيرا | سيال، خدمت جون حالتون، بندرگاهن، چڙهڻ جون خاصيتون ۽ قبوليت جا معيار | جسم، انٽرفيس ۽ ڪنهن به بعد ۾ اسيمبلي ڪيئن پيدا ٿيندي ۽ تصديق ڪئي ويندي؟ |
| ٻيا ڳري فني حصا | لوڊ ڪيس، طول و عرض، اسيمبلي خاصيتون ۽ ارادو استعمال | ڇا بلو مولڊنگ مناسب آهي، يا ٻيو ٺهڻ يا شامل ٿيڻ واري رستي جو مقابلو ڪيو وڃي؟ |
ٻارڻ-سسٽم منصوبن کي الڳ منظوري واري رستي تي رکو. مثال طور،RISE وضاحت ڪري ٿو پلاسٽڪ ايندھن جي ٽانڪي فائر جاچگڏيل قومن جي ضابطن جي تحت 34، ضميمه 5، شق 5. اهو هڪ مخصوص امتحان جو دائرو آهي، نه مڪمل منظوري واري چيڪ لسٽ. حقيقي ايندھن-سسٽم منصوبي لاء قابل اطلاق مارڪيٽ، ضرورتن ۽ منظوري جي ذميواريون قائم ڪريو؛ مشين جي لسٽنگ "ڪار ٽينڪ" جي مطابق ايندھن جي ٽانڪي جي پيداوار قائم نه ڪندو آھي.
Blow-molded HVAC ducts: جاميٽري، انٽرفيس ۽ مشين جون گهرجون
Blow-molded HVAC ducts لاءِ، هوا جي رستي ۽ هر ڪنيڪشن جو جائزو وٺو. ھڪڙو جسم جيڪو ٺھي سگھي ٿو اڃا تائين کولڻ جي ضرورت آھي جنھن کي سنوارڻ، واقع ۽ چيڪ ڪري سگھجي ٿو. ان ڪري ڪسٽمائيز پلاسٽڪ ڊڪٽي ڪم کي اقتباس واري اسٽيج تي پهچڻ گهرجي ٻنهي سان ٺهيل جاميٽري ۽ ارادي ختم ٿيل جاميٽري بيان ڪيل.
انجڻ جي هوا جي ضرورتن کان الڳ ڪيبن وائنٽيليشن
انجڻ ايئر انٽيڪ مواد يا ٽيسٽ حالت کي ڪيبن ڊڪٽ ۾ منتقل نه ڪريو صرف ان ڪري جو ٻئي هوا کڻن ٿا. انسٽاليشن ماحول، منظور ٿيل مواد ۽ خاص حصي لاء گهربل چيڪن کي رڪارڊ ڪريو. جيڪڏهن دٻاء، خلا، گرمي پد سائيڪلنگ يا سيال جي نمائش جي معاملن ۾، پروجيڪٽ جي وضاحت ۾ لاڳاپيل حالتن جي سڃاڻپ ڪريو.
مڪمل ٿيل ڪنيڪشن جو جائزو وٺو، نه رڳو ٺهيل افتتاح
نشان لڳل ڪنيڪشن ختم، چڙهڻ واري ڊيٽا، سيڪشن جي تبديلين ۽ ڊرائنگ تي تجويز ڪيل ٽرمنگ جڳهن. پوء چيڪ ڪريو ته حصو ڪيئن ويھندو ھڪڙي ختم ڪرڻ يا انسپيڪشن فيڪٽر ۾. هڪ مفيد جائزو سوال اهو آهي ته ڇا ساڳيو ڊيٽم سسٽم ٽرمنگ، ماپ ۽ اسيمبليء دوران مسلسل حصو ڳولي سگهي ٿو.
سيل جي وضاحت ڪرڻ کان پهريان ڪنهن به گهربل وهڪري، پاسو، فٽ يا سيلنگ چيڪ جي وضاحت ڪريو. انهن چيڪن لاءِ وقف فيڪٽرز يا الڳ اسٽيشنن جي ضرورت ٿي سگھي ٿي. انهن کي هڪ مقرر ڪيل سپلائر ۽ قبوليت جو طريقو هجڻ گهرجي، بلڪ بلو مولڊنگ مشين سان گڏ اچڻ جو فرض ڪيو وڃي.
مشين جي سائيز کي چونڊڻ کان اڳ پروسيس جو رستو چونڊيو
بحث ڪيو ته وڏي مشين کي چونڊڻ کان اڳ پيريسن مولڊ گفا تائين ڪيئن پهچندو. پيرسن هڪ گرم سوراخ ٽيوب آهي جيڪو عمل ٺاهي ٿو ۽ ڦهلائي ٿو. ان جي سنڀال ۽ ترتيب جاميٽري جي مطابق هجڻ گهرجي.
روايتي extrusion بمقابله 3D سکشن بلو مولڊنگ
ٽوري جي 3D سکشن بلو مولڊنگ جي ٽيڪنيڪل وضاحتبيان ڪري ٿو سکشن جو تعارف پيريسن کي ڊگھي، پيچيده سوراخ جي شڪلن لاءِ ٺهيل گفا ۾. هي هڪ الڳ عمل جي ترتيب آهي. هڪ روايتي extrusion لڳڻ مولڊنگ مشين هڪ پارٽ هٽائڻ واري روبوٽ سان ان قابليت جي برابر ثبوت نه سمجهيو وڃي.
هڪ عجيب رستي لاء، حقيقي جاميٽري ۽ رال استعمال ڪندي هڪ فارمنگ رستي جي نظرثاني جي درخواست ڪريو. روايتي extrusion بلو مولڊنگ جو مقابلو ڪريو، ھڪ خاص جاءِ يا سکشن جو رستو، ۽ جتي مناسب ھجي اتي مولڊ ٿيل حصن ۾ شامل ٿيو. مقابلي کي فزيبلٽي، انٽرفيس ۽ هيٺئين پاسي واري ڪم کي خطاب ڪرڻ گهرجي، بلڪه اهو فرض ڪرڻ جي ته هڪ رستو هر گاڏين جي ڊڪٽ لاءِ مناسب آهي.
پگھل پهچائڻ ۽ ڊرائيو جي ترتيب کي الڳ رکو
مسلسل extrusion ۽ accumulator-سر آپريشن پگھل پهچائڻ بيان. پيرسن جي جڳھ جي عمل جي مختلف حصي کي بيان ڪري ٿو. هائيڊولڪ، سرو-هائيڊولڪ ۽ اليڪٽرڪ ڊرائيو عمل کي بيان ڪن ٿا. الڳ الڳ محور تي انهن جو مقابلو ڪرڻ ڪوٽا کي آسان بڻائي ٿو تشريح ڪرڻ ۽ هڪ آٽوميشن ليبل کي ٺهڻ جي صلاحيت لاءِ بيهڻ کان روڪي ٿو.
اصل آٽوميٽڪ ايپليڪيشن لاءِ بلو مولڊنگ ريزن چونڊيو
گريڊ جي وضاحت ڪريو، نه صرف پوليمر خاندان. "PA" يا "PP" پڌرو سوالن کي مضبوط ڪرڻ، ترميم، پروسيسنگ رويي ۽ ارادي واري حصي لاءِ موزونيت بابت ڇڏي ٿو. دشمني ڪندڙDurethan PA6 پورٽ فوليو، مثال طور، بلو مولڊنگ گريڊن ۾ فرق ڪري ٿو ۽ ٽيوب ۽ ايئر ڊڪٽس لاءِ مضبوط ٿيل گريڊ. هڪ خانداني نالو هڪ مٽائڻ واري طريقي جي سڃاڻپ نٿو ڪري.
ملائي مواد جي تياري ۽ plasticizing گريڊ کي
حاصل ڪريو موجوده گريڊ-مخصوص پروسيسنگ هدايتون. تجويز ڪيل خشڪ ڪرڻ ۽ کاڌ خوراڪ جي ترتيب جي جانچ ڪريو، نمي جي ماپ جتي گهربل هجي، اسڪرو ۽ سر جي مناسبيت، درجه حرارت ڪنٽرول ۽ ڪنهن به لباس جي مزاحمتي وضاحتن جي ضرورت هجي. اهي شيون ٽيڪنيڪل تصديق لاءِ آهن، نه ته سڀني انجنيئرنگ پلاسٽڪ لاءِ هڪ خشڪ گرمي پد شايع ڪرڻ جو سبب.
ٽوري پگھلڻ واري viscosity ۽ شڪل برقرار رکڻ جي استحڪام کي سڃاڻي ٿو جيئن ته مولڊنگ رين جي مناسبيت سان لاڳاپيل آهي. آزمائشي دوران مواد جي حالت ۽ پروسيسنگ سيٽنگن کي رڪارڊ ڪريو ته جيئن معلوم ٿيل نسخي جي خلاف پيدا ٿيڻ واري مسئلي جي تحقيق ڪري سگهجي. مختلف resin سان ان جي ترسيل جي شرح جي ثبوت طور هڪ مشين جي شايع HDPE extrusion شرح قبول نه ڪريو.
منظور ٿيل نسخي جي اندر اندر ريگرينڊ رکو
ذريعن کي رڪارڊ ڪريو، پروسيسنگ جي تاريخ ۽ ريگرينڊ جو تجويز ڪيل تناسب، گڏوگڏ گراهڪ جي اجازت ۽ چيڪن سان گڏ ريسپي کي قابليت حاصل ڪرڻ جي ضرورت آهي. تيار ڪيل پيداوار جي ميلاپ کي جانچيو. صرف ڪنوار رال استعمال ڪندي هڪ آزمائش بعد ۾ ريگينڊ اضافي سان ڪارڪردگي قائم نٿو ڪري.
حصو ڊرائنگ کي ڌماڪو مولڊنگ سامان جي ضرورتن ۾ ترجمو ڪريو
بلو مولڊنگ سامان جو جائزو وٺڻ لاءِ ضرورتن کان ثبوت واري ٽيبل استعمال ڪريو. هر لازمي گهربل هڪ لاڳاپيل وضاحت، ڊرائنگ يا آزمائشي رڪارڊ جي ضرورت آهي. غير حل ٿيل شيون ظاهر ٿيڻ گهرجن جيستائين ذميوار ڌر انهن کي بند نه ڪري.
| گهرج | تجويز ۾ چيڪ ڪريو | ثبوت ۽ بندش |
|---|---|---|
| مواد ۽ مجموعي شاٽ طلب | گريڊ مخصوص پلاسٽڪائيزنگ، قابل استعمال شاٽ ۽ پهچائڻ؛ صرف ختم ٿيل وزن جي بدران پروسيس اسڪريپ شامل ڪريو | مواد رڪارڊ ۽ نمائندن ٺاهڻ جي آزمائش |
| مولڊ جي انسٽاليشن | لفافو، چڙهڻ، ٺهيل ٿلهي ۽ ماس، افاديت ۽ خدمت جي رسائي | مولڊ-مشين انٽرفيس ڊرائنگ |
| کولڻ ۽ ختم ڪرڻ | کولڻ جي جاءِ، گھربل مولڊ حرڪتون، گريپر جو رستو ۽ گرم حصي لاءِ ڪليئرنس | موشن جو جائزو ۽ شاهدي هٽائڻ وارو سلسلو |
| نازڪ ديوار علائقن | هيڊ ٽولنگ، پيرسن ڪنٽرول ۽ تجويز ڪيل انسپيڪشن جايون | ڊرائنگ جي حدن جي خلاف ماپ ٿيل ماپون |
| ختم ٿيل انٽرفيس | ٽرمنگ، شامل ٿيڻ، اسيمبلي ۽ پوزيشننگ فيڪٽرز | ختم ٿيل حصو طول و عرض ۽ فنڪشنل چيڪ |
| قبول ٿيل پيداوار | مڪمل سيل، ڳڻپ جي نقطي، مداخلت جا ضابطا ۽ رد ڪرڻ جي هينڊلنگ | قبول ٿيل مقدار ۽ اسٽاپ رڪارڊ سان گڏ وقت جي آزمائش |
آئون ڪيئن جائزو وٺندس هڪ آٽوميٽڪ بلو مولڊنگ پروجيڪٽ
آٽوميٽڪ بلو مولڊنگ پروجيڪٽ لاءِ، مان مشين جي گنجائش تي بحث ڪرڻ کان اڳ پارٽ ڊرائنگ جو جائزو وٺندس. منهنجا شروع ٿيندڙ سوال مادي گريڊ، آپريٽنگ ماحول، ڪنيڪشن پوائنٽس ۽ قبوليت جي گهرج بابت هوندا. ھڪڙي مشين جي نامياري ڪنٽينر جو مقدار ھڪڙي اسڪريننگ ريفرنس رھندو، نه ھڪڙي ڊڪٽ يا غير منظم ذخيري کي منظور ڪرڻ جو بنياد.
جيڪڏهن آزمائشي حصو پنهنجي وزن جي حدف کي پورو ڪيو پر مقامي ڀت جي ٿولهه جي چڪاس ۾ ناڪام ٿي، آئون مجموعي حصو وزن وڌائڻ کان اڳ مواد جي ورڇ جي تحقيق ڪندس. مان مقرر ڪيل انسپيڪشن جي جڳهن کي پيرسن پروفائل، مواد جي تياري، ٽولنگ ۽ رڪارڊ ٿيل پروسيس سيٽنگن سان ڀيٽ ڪندس. هر جڳهه مواد شامل ڪرڻ هڪ تجويز ڪيل تبديلي رهندي جيستائين لاڳاپيل حصو چيڪن مان ظاهر ٿئي ٿو ته اهو مسئلو حل ڪري ٿو.
ٽولنگ جو جائزو ان کان وڌيڪ ڍڪيندو ته ڇا ٺهيل پليٽن جي وچ ۾ ٺهڪي اچي ٿو. مان چڙهڻ، مولڊ جي ٿلهي، اوپننگ اسپيس، گهربل حرڪتون ۽ مڪمل پارٽ هٽائڻ وارو رستو چيڪ ڪندس. بندرگاهن ۽ چڙهڻ جي خاصيتن کي به ڍنگ کان پوءِ ٽرمنگ، پوزيشن ۽ انسپيڪشن لاءِ واضح پلان جي ضرورت پوندي.
مخصوص انجنيئرنگ-پلاسٽڪ گريڊ لاءِ، مان ان جي پروسيسنگ ھدايت جي درخواست ڪندس ۽ تجويز ڪيل خشڪ ڪرڻ، فيڊنگ، اسڪرو ۽ سر ترتيب جي تصديق ڪندس. مان استعمال نه ڪندس هڪ HDPE throughput شڪل ڪنهن ٻئي رال سان ڪارڪردگي جي ثبوت طور. ڪو به تجويز ڪيل ريگرينڊ ريسيپي قابل اطلاق مواد ۽ گراهڪ جي گهرجن جي تابع رهندي.
پيداوار سيل کي منظور ڪرڻ کان اڳ، مان آزمائشي منصوبي ۾ هيٺيون ڪم شامل ڪندس. ٺهيل ڊڪٽ کي اڃا تائين منظور ٿيل ٽرمنگ، اسيمبلي ۽ انسپيڪشن مرحلن کي پاس ڪرڻ جي ضرورت آهي. مان قبول ٿيل ٻاھرين، رڪاوٽون ۽ دستي ترتيبن کي رڪارڊ ڪندس، پوءِ منظور ٿيل ضرورتن کي انھن شين کان الڳ ڪندس جن کي اصلاح يا وڌيڪ ثبوت جي ضرورت آھي.
منهنجي سفارش انهن نتيجن تي منحصر هوندي. هڪ وڏي مشين پيداوار جي گھٽتائي تي منهنجو خودڪار جواب نه هوندو. مان پهريان اهو طئي ڪندس ته ڇا پابندي مولڊنگ، هٿ ڪرڻ، ختم ڪرڻ يا چڪاس کان آئي آهي.
بلو مولڊ ڊيزائن، ڀت جي ورڇ ۽ نازڪ انٽرفيس
مڪمل ٿيل حصو جو وزن سڄي شئي جي ھڪڙي ماپ آھي. اهو موڙ، ڪنيڪشن يا پنچ آف تي ٿلهي جي سڃاڻپ نٿو ڪري سگهي. ڊرائنگ ۽ فنڪشن مان انسپيڪشن جڳهون قائم ڪريو، پوء بيان ڪيل جزوي حالت ۾ ماپ جو مقابلو ڪريو.
الڳ ڊگھائي ۽ گردش ڪنٽرول
نظر ثاني ڪريو ڊگھي پارسيون پروگرامنگ کي الڳ طور تي ڀت جي تقسيم کان حصو جي فريم جي چوڌاري. Toray ان جي 3D سکشن عمل جي بحث ۾ ريڊيس ديوار-ٿلهي ڪنٽرول کي بيان ڪري ٿو. پيش ڪيل سسٽم جي حقيقي ڪنٽرول افعال جي تصديق ڪريو؛ هڪ وڏو پروگرامنگ پوائنٽ ڳڻپ اڪيلو اهو ظاهر نٿو ڪري ته هر نازڪ جڳهه پنهنجي حد کي پورو ڪندي.
مقامي ناڪامي لاء، ماپ کي نقشي تي ان جي پوزيشن تي ماپ ڪريو ۽ لاڳاپيل عمل ۽ اوزار جي متغير جي تحقيق ڪريو. تبديلين کي ٽريڪ ڪرڻ جي قابل رکو ته جيئن انهن جي اثرات کي جانچي سگهجي. موجودparison پروگرامنگ ھدايتوڌيڪ تفصيل سان ڪنٽرول موضوع بيان ڪري ٿو.
ختم ڪرڻ ۽ اسيمبليء ذريعي datums کڻندا
وضاحت ڪريو ته ڪيئن بندرگاهن، سنواريندڙ ڪنڊن ۽ چڙهندڙ خصوصيتن جي ماپ ڪئي ويندي مخصوص ڊيٽا جي نسبت سان. حصو جي حمايت ۽ ماپ جي حالت تي متفق. انهن انٽرفيس جو جائزو وٺو مولڊ ۽ فيڪٽري سپلائرز سان استعمال ڪنديٺهيل ڊيزائن ۽ مشين-انٽرفيس چيڪ، بلڪ مولڊ جي منظوري کان پوءِ ختم ٿيڻ کي الڳ مسئلو طور علاج ڪرڻ جي.
مڪمل آٽوميٽڪ بلو مولڊنگ سيل جي وضاحت ڪريو
رين جي تياري کان وٺي قبول ٿيل حصو جي ڳڻپ واري نقطي تائين رستو ٺاھيو. هٽائڻ، ترڻ، کولڻ، شامل ڪرڻ، اسيمبليءَ ۽ معائنو شامل ڪريو صرف جتي حصو انهن جي ضرورت آهي. هر آپريشن لاءِ، نالو ڏيو سپلائر، قبوليت جو ثبوت ۽ انضمام جي ذميواري.
اسٽيشن جي انٽرفيس چيڪ ڪريو: هڪ حصو ڪيئن منتقل ٿئي ٿو، اهو ڪيئن واقع آهي، ڇا ٿئي ٿو جڏهن هڪ هيٺيون وهڪرو اسٽيشن روڪي ٿي ۽ ڪيئن رد ٿيل حصن کي الڳ ڪيو وڃي. هڪ اقتباس کي مشين بلڊر پاران فراهم ڪيل سامان کي ٻين طرفان فراهم ڪيل سامان کان ڌار ڪرڻ گهرجي. جيخودڪار لائن ترتيب ڏيڻ جي ھدايتانهن سپلائي جي حدن کي ڍڪي ٿو.
حصو جي فنڪشن ۽ specification مان معائنو چونڊيو. هڪ ليڪ ٽيسٽ، جتي گهربل هجي، تبديل نه ڪندو آهي طول و عرض، گذري، اسيمبلي يا استحڪام ثبوت. هر آٽوميٽڪ ايپليڪيشن لاءِ هڪ عام ٽيسٽ لسٽ کان پاسو ڪريو.
حصو ۽ پيداوار جي عمل کي الڳ الڳ ثابت ڪريو
ڊرائنگ جي نظرثاني، منظور ٿيل مواد ۽ ارادو ڪيل نسخي جي چوڌاري نمائندي آزمائش جو منصوبو ٺاهيو. مولڊ، سيٽ اپ، مادي لاٽ ۽ ماپ جو منصوبو رڪارڊ ڪريو. قبول ٿيل مقدار رکو، سببن کي رد ڪريو، اسٽاپ ۽ دستي مداخلت سان گڏ سائيڪل رڪارڊ.
هڪ سپلائر جي مشين ٽيسٽ ۽ گراهڪ جي پيداوار واري حصي جي منظوري مختلف مقصدن جي خدمت ڪري ٿي.AIAG جي عوامي PPAP جو جائزوپيداوار جي حصي جي منظوري سان ڳنڍيندو آهي مسلسل گڏجاڻي جي ڊيزائن ريڪارڊ ۽ وضاحتن جي دوران حقيقي پيداوار دوران پيداوار جي شرحن تي. اهو دائرو هڪ مشين جي حرڪت جو مظاهرو ڪرڻ يا هڪ قابل قبول نمونو پيدا ڪرڻ کان وسيع آهي.
| سرگرمي | سوال اهو پتو پوي ٿو | تعريف ڪرڻ جو ثبوت | پاڻ کي قائم نٿو ڪري |
|---|---|---|---|
| مشين يا سيل FAT | ڇا فراهم ڪيل سامان قبول ٿيل قبوليت جي دائري کي پورو ڪري ٿو؟ | معاهدي جي چڪاس، ترتيب، آزمائشي حالتون ۽ کليل شيون رڪارڊ | سڀ ختم-حصو ڪم يا ڪسٽمر جي پيداوار جي منظوري |
| جزوي فنڪشنل تصديق | ڇا ختم ٿيل حصو مخصوص استعمال جي گهرجن کي پورو ڪري ٿو؟ | قابل اطلاق طول و عرض، اسيمبلي، فنڪشنل ۽ استحڪام رڪارڊ | مسلسل پيداوار جي ڪارڪردگي جو جائزو ورتو ويو حالتن کان ٻاهر |
| ڪسٽمر پيداوار حصو منظوري | ڇا گهربل پيداوار جي عمل کي ڪسٽمر جي قابل اطلاق منظوري گهرجن کي پورو ڪري ٿو؟ | ڪسٽمر جي وضاحت ڪيل جمع ۽ پيداوار جو ثبوت، بشمول PPAP جتي گهربل هجي | تبديل ٿيل مواد جي منظوري، ڊرائنگ يا عمل جي گهربل جائزو کان سواء |
منصوبي جي قبوليت واري منصوبي ۾ نموني مقدار، آزمائشي مدت، ماپ جا طريقا ۽ ڪنهن به شمارياتي معيار مقرر ڪريو. يونيورسل Cpk ھدف قرض نه وٺو يا عام مشين واري آرٽيڪل مان مدت ھلايو. سامان جي حصي لاء، استعمال ڪريوFAT پلاننگ ھدايتاتفاق ٿيل چيڪ قائم ڪرڻ لاء.
هر گهرج کي بند ڪريو جيئن منظور ڪيو ويو، اصلاحي ڪم جي ضرورت آهي ۽ ٻيهر ٽيسٽ، يا اڃا تائين تصديق ٿيل ناهي. ھڪڙي مالڪ کي مقرر ڪريو ۽ آخري ٻن ڀاڱن کي بند ڪرڻ جو ثبوت. انهن حالتن کي الڳ رکڻ هڪ نامڪمل آزمائش کي ظاهري پيداوار جي رليز ٿيڻ کان روڪي ٿو.
قبول ٿيل حصي جي حد تي پيداوار ۽ قيمت جو مقابلو ڪريو
مڪمل ٿيل گاڏين جا حصا شمار ڪريو جيڪي منظور ٿيل چيڪن کي پاس ڪن ٿا. بيان ڪريو ته ڇا ٽارگيٽ ۾ تبديليون، مداخلتون ۽ ھيٺيون عمل شامل آھن، ۽ ھر اسٽيشن لاءِ ساڳئي وقت جو بنياد استعمال ڪريو. ڏسوپيداوار جي شرح جي حساب ڪتاب جي ھدايتنامزد چڪر ۽ قبول ٿيل پيداوار جي وچ ۾ فرق لاء.
ان جي مولڊنگ چڪر کان ٻاهر هڪ HVAC ڊڪٽ سيل جو جائزو وٺڻ
هڪ فرضي آٽوميٽڪ HVAC ڊڪٽ پروجيڪٽ لاءِ، مان 95 قبول ٿيل حصن جي في مقرر ڪيل ڪلاڪ جي ضرورت سان شروع ڪندس. فرض ڪريو هڪ واحد-ڪيوٽي مولڊ، هڪ 32-سيڪنڊ مولڊنگ چڪر، 90٪ مولڊنگ اسٽيج رن جي دستيابي ۽ مڪمل عمل ۾ 96٪ جي حتمي قبول ٿيل پيداوار.
نامزد ٿيل مولڊنگ جي شرح 3,600 ÷ 32، يا 112.5 حصا في ڪلاڪ هوندي. فرض ڪيل رن جي دستيابي کي لاڳو ڪرڻ سان 101.25 حصن في مقرر ڪلاڪ جي مولڊنگ اسٽيج جي گنجائش ڇڏي ويندي.
اهو انگ اکر ختم ٿيل پيداوار قائم نه ڪندو. مان ٽرمنگ، هينڊلنگ ۽ انسپيڪشن جي صلاحيت جو مقابلو پڻ ڪندس. هيٺ ڏنل جدول ٻن منصوبابندي واري منظرنامي کي ڏيکاري ٿو، فرض ڪيو ته ڪو به اضافي منتقلي نقصان يا اسٽيشن اسٽاپن جي وچ ۾ رابطو. ٻئي هيٺيون ظرفيت جا انگ اکر مقرر ڪيل ڪلاڪ استعمال ڪن ٿا ۽ اڳ ۾ ئي فرض ٿيل اسٽيشن جي مداخلت جي اجازت ڏين ٿا؛ 96٪ پيداوار هڪ ڀيرو آخر ۾ لاڳو ٿئي ٿي.
| منصوبه بندي جي ماپ | شروعاتي هيٺيون منظرنامو | نظر ثاني ٿيل هيٺيون منظر |
|---|---|---|
| مولڊنگ-اسٽيج جي گنجائش | 101.25 حصا / ڪلاڪ | 101.25 حصا / ڪلاڪ |
| Downstream پروسيسنگ گنجائش | 90 حصا / ڪلاڪ | 105 حصا / ڪلاڪ |
| فرض ڪيو ويو حتمي قبول ٿيل پيداوار | 96% | 96% |
| پروجيڪٽ قبول ٿيل پيداوار | 86.4 حصا / ڪلاڪ | 97.2 حصا / ڪلاڪ |
| گهربل قبول ٿيل پيداوار | 95 حصا / ڪلاڪ | 95 حصا / ڪلاڪ |
ابتدائي منظرنامي ۾، هيٺيون وهڪرو ظرفيت سيل کي 90 حصن في ڪلاڪ تائين محدود ڪري ڇڏيندو حتمي پيداوار جي الائونس کان اڳ. پروجيڪٽ ٿيل قبول ٿيل ٻاھر آھي تنھنڪري 90 × 0.96 = 86.4 حصا في ڪلاڪ، ضرورت کان ھيٺ.
مان ايندڙ ويجهڙائيءَ جو جائزو وٺندس هڪ هيٺاهين واري ترتيب کي پروسيس ڪرڻ جي قابل 105 حصا في ڪلاڪ. مولڊنگ اسٽيج سان پوءِ سپلائي کي محدود ڪرڻ سان، پيش ڪيل قبول ٿيل پيداوار 101.25 × 0.96 = 97.2 حصا في ڪلاڪ ٿي ويندا.
نظر ثاني ڪيل حساب صرف 2.2 حصن في ڪلاڪ جي حدف کان وڌي ويندي. مان ان جو علاج ڪندس محدود پلاننگ هيڊ روم، نه ته منظور ٿيل پيداوار جي شرح جو ثبوت. ھڪڙو نمائندو سيل آزمائشي اڃا تائين حقيقي چڪر، مداخلت، ھيٺئين وهڪرو ڪارڪردگي ۽ قبول ٿيل پيداوار قائم ڪرڻ جي ضرورت پوندي.
اهو مقابلو انجنيئرنگ جي نظرثاني کي سڌو رستو ڏيکاريندو فنشنگ ۽ انسپيڪشن جي ترتيب جي طرف وڏي بلو مولڊنگ مشين جي درخواست ڪرڻ کان اڳ.
ساڳئي پيداوار جي دائري جي ڀيٽ ڪريو
هر تجويز ۾ مشين، ٺهيل، مواد جي تياري، ختم ڪرڻ، انسپيڪشن، انضمام ۽ آزمائشي خرچن کي الڳ ڪريو. هڪ مشين جي قيمت سڌو سنئون مڪمل سيل جي قيمت سان مقابلو نه ٿي ڪري سگھجي. قبول ٿيل پيداوار ۽ منصوبي جي مطالبن جي خلاف اضافي صلاحيت جو جائزو وٺو؛ فرض نه ڪريو ته هڪ وڏي مشين هڪ هيٺئين پاسي واري رڪاوٽ کي ختم ڪندي.
ڪنگگل لاءِ هڪ آٽوموٽو-پارٽ RFQ تيار ڪريو
Kinggle جي شايع ٿيل accumulator پليٽ فارم هڪ ابتدائي بحث لاء specification حوالي مهيا ڪري. اهي خودڪار چونڊون نه آهن hypothetical duct مثال لاء يا هر خودڪار حصو لاء. پيش ڪيل مواد، ٺهيل ۽ مڪمل پيداوار جي گنجائش اڃا تائين هڪ ٽيڪنيڪل جائزو جي ضرورت آهي.
| ريفرنس فيلڊ | KGB80A | KGB100B |
|---|---|---|
| اشتهارن جي وڌ ۾ وڌ ظرف | 30 ايل | 120 ايل |
| ڇڪڻ واري قوت | 215 kN | 440 kN |
| ٺهيل پليٽن جي ماپ، W × H | 750 × 860 ملي ميٽر | 1,200 × 1,200 ملي ميٽر |
| وڌ ۾ وڌ ٺهيل سائيز، W × H | 520 × 860 ملي ميٽر | 920 × 1,200 ملي ميٽر |
| موڙ جي ٿلهي | 360 کان 420 ملي ميٽر | 510 کان 600 ملي ميٽر |
| لسٽ ٿيل ايپليڪيشن ڪنيڪشن | گاڏين جا حصا پائپ لائنون | گاڏين جا حصا ۽ ڪار ٽينڪ |
جدول ڳنڍيل Kinggle پراڊڪٽ صفحن مان چونڊيل شعبن کي ٻيهر پيش ڪري ٿو. پليٽ سائيز ۽ وڌ ۾ وڌ مولڊ سائيز مختلف شعبا آهن. نه ته هڪ مڪمل موشن لفافي، گريڊ-مخصوص پيداوار، خاص سکشن پروسيس يا ايندھن-سسٽم جي منظوري جي تصديق ڪري ٿي. تجويز ڪيل تعمير لاءِ انٽرفيس ڊرائنگ ۽ ترتيب جي درخواست ڪريو.

هڪ جائزو پئڪيج موڪليو، نه صرف هڪ درخواست ڪيل مشين حجم
- 3D ۽ 2D پارٽ ڊرائنگ سان ترميمون، ختم ٿيل جاميٽري، ڊيٽمس ۽ نازڪ وال يا انٽرفيس گهرجن.
- مخصوص رين گريڊ، منظور ٿيل پيداوار جي ترڪيب ۽ لاڳاپيل پروسيسنگ هدايتون.
- حصو وزن، منصوبابندي ڪيل ٺهيل ترتيب، موجوده اوزار جي معلومات ۽ تجويز ڪيل ختم ٿيڻ واري ترتيب.
- گهربل قبول ٿيل پيداوار ان جي وقت جي بنياد، سالياني طلب، پيداوار جي ميلاپ ۽ چڪاس جي گهرج سان.
- سائيٽ جون حالتون ۽ هڪ واضح فهرست جيڪو ٺهيل، معاون، ختم ڪرڻ، معائنو ۽ انضمام کي فراهم ڪري ٿو.
اهي ان پٽ مشين جي ٺاھ جوڙ کي حتمي شڪل ڏيڻ کان اڳ ٽيڪنيڪل جائزي جي ايڊريس، غير حل ٿيل ضرورتن ۽ آزمائشي حالتن کي پورو ڪرڻ ڏيو.
اڪثر پڇيا ويا سوال
ڇا هر آٽوميٽڪ ايئر ڊڪٽ کي روايتي بلو مولڊنگ مشين تي ٺاهي سگهجي ٿو؟
نمبر. جاميٽري جو جائزو وٺو، مخصوص رين، انٽرفيس ۽ اوزار جي رسائي. ڪجھ شڪلون خاص پيرسن جي جڳھ جي تشخيص، سکشن بلو مولڊنگ يا شامل ٿيل حصن جي تصديق ڪن ٿيون. هڪ روايتي مشين هڪ ٽيڪ آئوٽ روبوٽ سان پنهنجو پاڻ کي قائم نه ڪندي آهي انهن کي ٺاهڻ جي صلاحيت.
ڇا ايڪوميوليٽر جو مقدار ڪافي آهي ته هڪ مشين کي هڪ گاڏين جي حصي لاءِ چونڊڻ لاءِ؟
نمبر. هڪ اشتهاري ڪنٽينر حجم هڪ اسڪريننگ ريفرنس آهي، نه هڪ مڪمل چونڊ طريقو هڪ غير منظم ٽيڪنيڪل حصو لاء.
ڇا ھڪڙو HDPE مشين ھڪڙي مخصوص انجنيئرنگ-پلاسٽڪ گريڊ کي پروسيس ڪري سگھي ٿو؟
ان لاءِ مواد جي تياري، پلاسٽڪائيزنگ، هيڊ ٽولنگ، ڪنٽرولز ۽ تجويز ڪيل عمل جو گريڊ-مخصوص جائزو جي ضرورت آهي. هڪ شايع ٿيل HDPE extrusion جي شرح ٻئي resin سان پيداوار ثابت نه آهي. ٺاھ جوڙ جي تصديق ڪريو ۽ ھڪڙي نمائندي آزمائش کي ھلايو ارادو مواد سان.
ڇو هڪ حصو پنهنجي وزن جي هدف کي پورو ڪري سگهي ٿو پر ڀت جي ٿلهي جي چڪاس ۾ ناڪام ٿي سگهي ٿو؟
وزن سڄي حصي کي بيان ڪري ٿو، جڏهن ته ٿلهي چيڪ هڪ هنڌ کي ماپ ڪري ٿو. مواد مختلف علائقن جي وچ ۾ ورهائي سگهجي ٿو بغير ڪل وزن ۾ لاڳاپيل تبديلي جي. ناڪام جڳھ جو نقشو ٺاھيو ۽ ان کي درست ڪرڻ جو فيصلو ڪرڻ کان اڳ لاڳاپيل مواد، اوزار ۽ عمل جي حالتن جي تحقيق ڪريو.
ڇا هڪ مشين پاس ڪرڻ FAT مڪمل ڪسٽمر پيداوار حصو منظوري ڏئي ٿو؟
نمبر FAT قبول ٿيل سامان جي قبوليت جي دائري کي ڍڪي ٿو. مڪمل-حصو جي تصديق ۽ گراهڪ جي پيداوار جي منظوري انهن جي پنهنجي قابل اطلاق ثبوت جي ضرورت آهي. جتي PPAP گهربل هجي، تصديق ڪريو گراهڪ جي جمع ڪرائڻ ۽ پيداوار جي ضرورتن جي بجاءِ سامان جي ترسيل کي منظوري جي طور تي علاج ڪرڻ جي.
ڇا هڪ آٽوموٽو بلو مولڊنگ مشين خريد ڪرڻ ساڳيو آهي جيئن ڪسٽم بلو مولڊ پارٽس کي سورس ڪرڻ؟
نمبر. سامان جي خريداري جو تعلق مشينري، ٽولنگ انٽرفيس، انضمام ۽ پيداوار جي عمل لاءِ قبوليت جو دائرو. سورسنگ ختم ٿيل حصن جو خدشو آھي ھڪڙي ٺاھيندڙ جي ذميواري انھن حصن جي پيداوار ۽ فراهمي لاءِ. واضح ڪيو ته ڪهڙو دائرو عرض ڪيو پيو وڃي سپلائرز جي مقابلي کان پهريان.
هڪ گاڏين-پارٽ سامان جي نظرثاني لاء، ڊرائنگ ۽ مواد جي گهرج ذريعي موڪليوKinggle جي رابطي جو صفحويا اي ميلsales@kinggle.com. ٽيليفون:+86-574-87103665. ڪمپني بابت ڄاڻ INKinggle About صفحو.
مشين کي ڪم ڪرڻ کان اڳ پيداوار جي رستي کي منظور ڪريو
حصو ۽ مواد سان شروع ڪريو، ٺاھڻ واري رستي کي ترتيب ڏيو، ۽ ڊرائنگ کي واضح سامان ۽ تصديق جي ضرورتن ۾ ڦيرايو. پوءِ مڪمل تجويزن جو مقابلو ڪريو قبول ٿيل حصي جي حد تي. هڪ لازمي فٽ مسئلو حل ڪرڻ جي ضرورت آهي؛ هڪ تيز چڪر يا گهٽ خريداري قيمت ان کي بند نٿو ڪري سگهي.