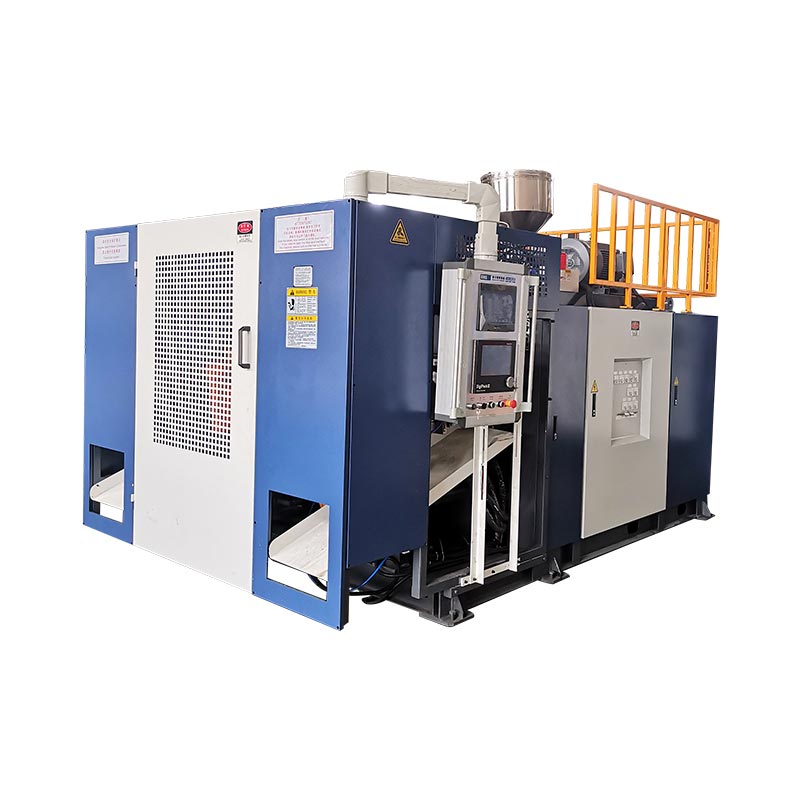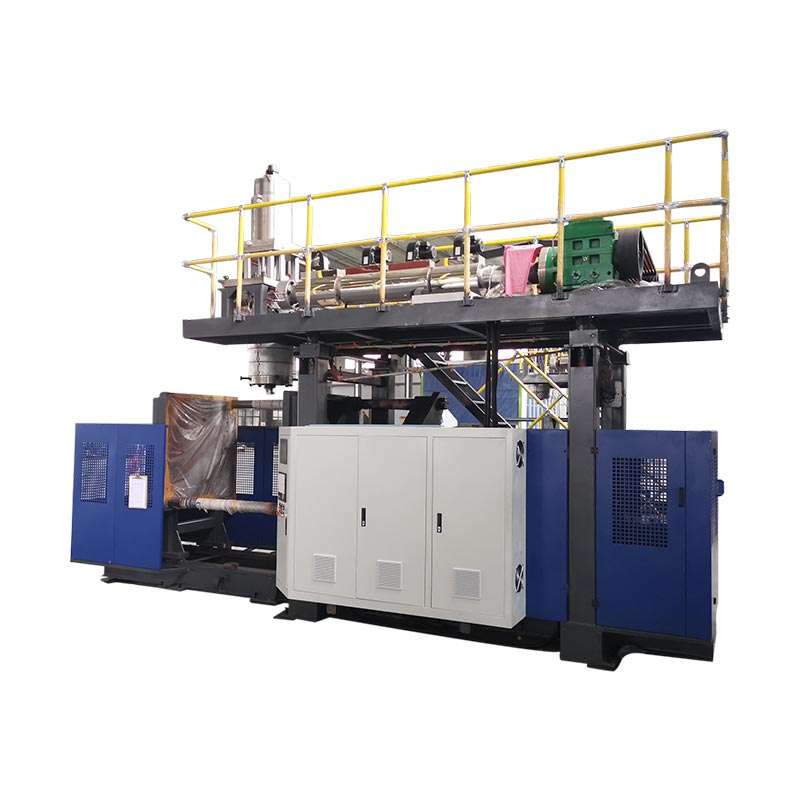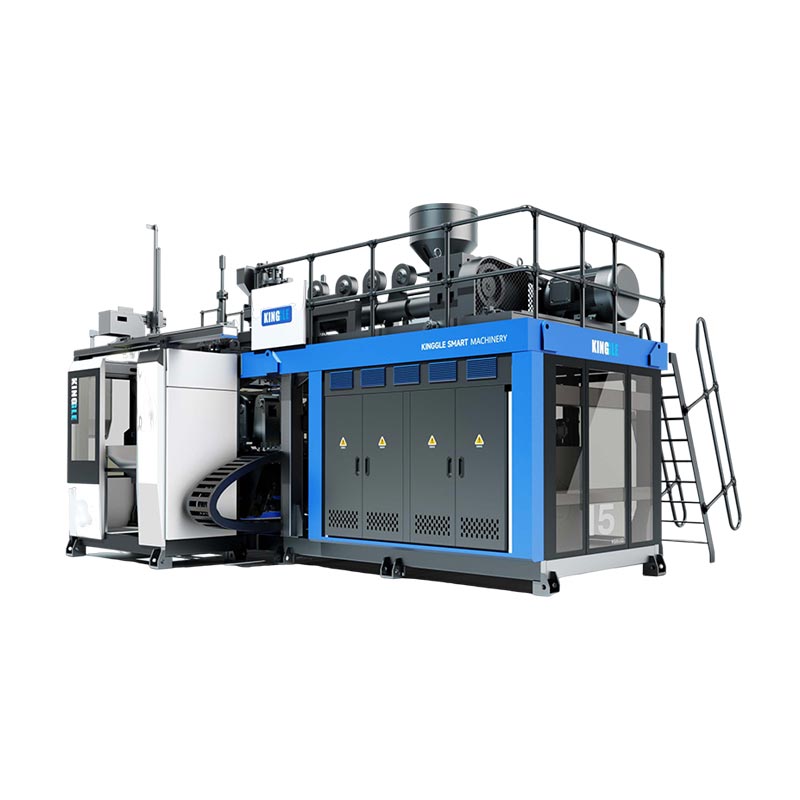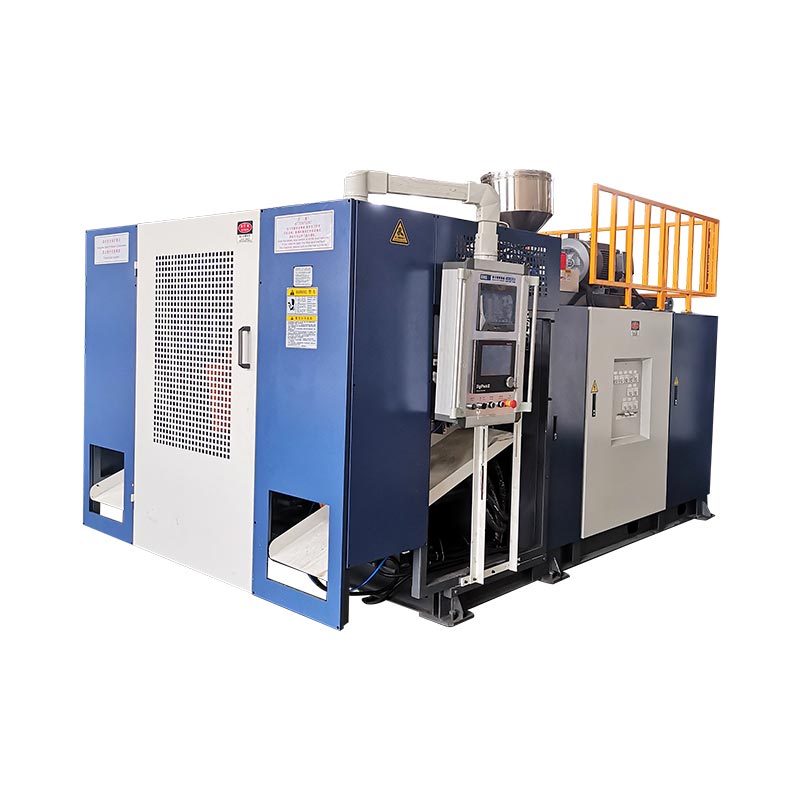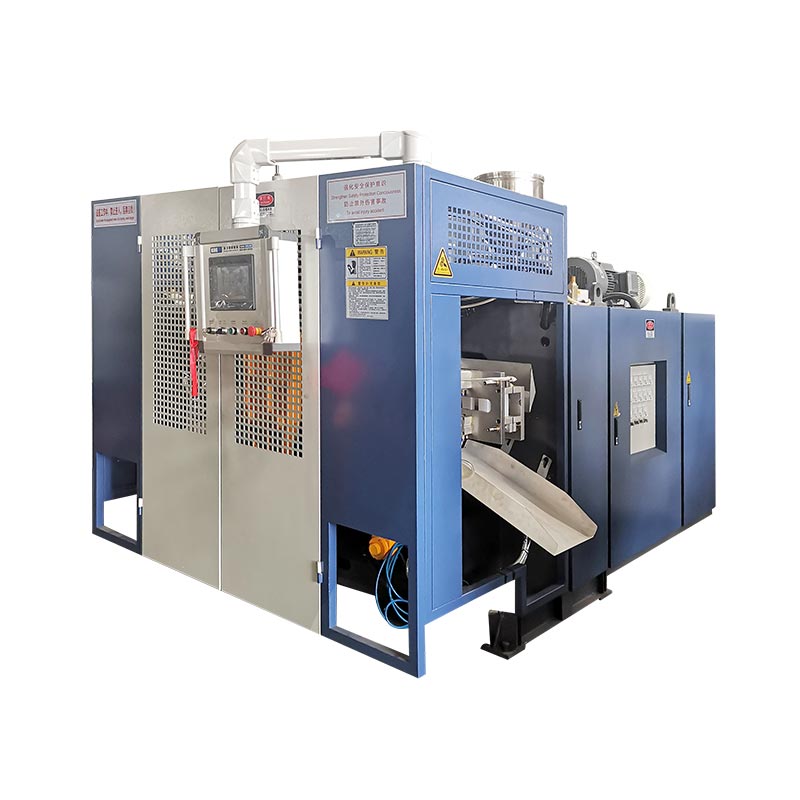
بلو مولڊنگ سائيڪل جو وقت گھٽائڻ گهرجي صرف ٽيم جي قدمن کان پوءِ جتي موجوده چڪر استعمال ڪيو پيو وڃي ۽ تصديق ڪري ٿو ته قبول ٿيل حصو اڃا تائين ان جي وضاحتن کي پورو ڪري ٿو.کولنگ اڪثر ڪري سڀ کان وڏي بلاڪ تي قبضو ڪري ٿو، پر پاريسن جي ترسيل، ڪلمپ موشن، بلونگ، ايگزاسٽ، ٽيڪ آئوٽ ۽ هيٺيون وهڪري جو انتظار به رفتار کي سيٽ ڪري سگهي ٿو. هڪ مستحڪم بيس لائين ٺاهيو، هڪ ثابت ٿيل رڪاوٽ جو نالو ڏيو، صرف ان کي تبديل ڪريو جيڪو ان کي ڪنٽرول ڪري ٿو، ۽ پوء قبول ٿيل آئوٽ، ڀت جي تقسيم، طول و عرض، پوسٽ-انجيڪشن شڪل، گهربل فنڪشنل ٽيسٽ ۽ خرابين جو مقابلو ڪريو ننڍو چڪر رکڻ کان اڳ، پراڊڪٽ سان گڏ، رال، ٺهيل، يوٽيلٽي حالت ۽ حتمي نسخي جي ٻيهر ورهاڱي جو نتيجو ٻيهر رڪارڊ ڪري سگهجي ٿو.

پيداواري ٽيمن پاران استعمال ڪيل اصطلاح:بلو مولڊنگ سائيڪل ٽائيم آپٽمائيزيشن، اِسٽروشن بلو مولڊنگ سائيڪل ٽائيم، بوتل اُڏامڻ واري مشين جو وقت، بلو مولڊنگ مشين آئوٽ پُٽ، چڪر جي گھٽتائي، کولنگ ٽائيم جي اصلاح ۽ بلو مولڊنگ جي پيداوار جي ڪارڪردگي. اهي شرط هڪ ئي ڪاروباري مقصد ڏانهن اشارو ڪن ٿا، پر ٽيڪنيڪل ڪم ٽارگيٽ فيصد جي بجاءِ ماپيل عمل سان شروع ٿئي ٿو.
ڇهه هنڌ جتي چڪر کي محدود ڪري سگهجي ٿو
| سائيڪل بلاڪ | مشين تي ماپ | مختصر ڪرڻ کان اڳ ثبوت | ناڪامي جيڪا بعد ۾ ظاهر ٿي سگھي ٿي |
|---|---|---|---|
| پيرسن يا گولي | بار بار شروع/آخر سگنل، پيرسن جي ڊيگهه، شاٽ يا جمع ڪندڙ پوزيشن | مستحڪم ترسيل ۽ ٺهيل بند ڪرڻ لاء صحيح تعلق | ساگ، مختصر پيرسن، ويببنگ، وزن يا پروفائل شفٽ |
| بند ڪريو ۽ بند ڪريو | حڪم، پوزيشن جي موٽ ۽ مڪمل ٿيڻ واري حالت | صاف حرڪت، مڪمل بندش ۽ منظور ٿيل مشين جي حالت | چمڪ، پنن جو نقصان، نامڪمل بندش يا ٽڪر |
| ڦوڪيو ۽ نڪرڻ | وقت، مشين-انٽ ايئر حالت ۽ واقعي دوران پريشر رويي | مڪمل انفرافيشن، تفصيل، وينٽنگ ۽ محفوظ ڇڏڻ | اڻپورو حصو ، ڦاٽڻ ، چِٽڻ يا جلد کولڻ |
| کولڻ | سرڪٽ جي ذريعي سپلائي ۽ واپسي جي حالت، مولڊ جي درجه حرارت جي نموني ۽ جزوي حالت انجڻ تي | مستحڪم طول و عرض، ڀت، ڳچيء، بنياد ۽ پوسٽ-انجيڪشن شڪل | وار پيج، اوول ڳچيءَ، ڇڪڻ، پٿر جي هيٺان يا گرم ترڻ |
| ٻاھر ڪڍڻ ۽ ھيٺ لھي وڃڻ | روبوٽ، ڪنويئر، ٽرمر ۽ ٽيسٽر ترتيب | حصو هر انٽرفيس کي پيداوار جي رفتار تي صاف ڪري ٿو | ٽڪر، جام، ٽرم نقصان يا ٽيسٽر بيڪ لاگ |
01 / بيس لائينچڪر سان شروع ڪريو لڪير اصل ۾ هلندڙ آهي
هڪ چڪر واري وقت جي منصوبي کي هڪ ٻيهر قابل ماپ پوائنٽ جي ضرورت آهي. هڪ مسلسل extrusion لائن تي، اهو نقطو شايد پيرسن ڪٽ سان لاڳاپيل سگنل هجي يا ايندڙ بار بار مشين جي ترتيب جي شروعات. هڪ جمع ڪندڙ مشين تي، پيداوار کي شاٽ جي تياري، جمع ڪندڙ پوزيشن، پش آئوٽ ۽ مولڊنگ جي ترتيب ذريعي بهتر سمجهي سگهجي ٿو. هڪ سگنل چونڊيو جيڪو هڪ ڀيرو ظاهر ٿئي ٿو هر مڪمل ٿيڻ واري واقعي جي ۽ ان کي دستاويز ڪريو. هڪ مشين مان هڪ HMI ٽارگيٽ ٻئي کان هٿ سان وقت جي مشاهدي سان مقابلو نه ڪريو.
Kinggle جي ميزبانيMoog DigiPack III دستيابواضح طور تي فرق بيان ڪري ٿو. مسلسل ڪڍڻ لاءِ، ڪنٽرولر پيرسن پروفائل کي سائيڪل جي وقت سان ڳنڍي سگھي ٿو ۽ لڳاتار شروعاتي سگنلن جي وچ ۾ وقفي کي ماپي سگھي ٿو. هڪ جمع ڪندڙ مشين لاءِ، پيرسن پروفائل جمع ڪندڙ پوزيشن سان لاڳاپيل آهي جڏهن ته مواد کي ڌڪايو ويندو آهي. اهو فرق اهم آهي ڇاڪاڻ ته ساڳئي وقت جي ترميم هڪ مشين تي وال پروفائل کي شفٽ ڪري سگهي ٿي جڏهن ته ٻئي تي مختلف اثر پوي ٿي.
رڪارڊ ڪريو گهٽ ۾ گهٽ ڪافي لڳاتار واقعن کي عام تبديلي ڏسڻ لاءِ. پلانٽ کي نموني جي مدت کي چونڊڻ گهرجي، پر اهو لازمي طور تي حقيقي آپريٽنگ نموني کي ڍڪڻ گهرجي: ڊبل اسٽيشن لائين تي ٻنهي اسٽيشنن، سڀني لاڳاپيل ڊائي آئوٽليٽس يا گفا، معمول جي حصي کي هٽائڻ ۽ هيٺيون سامان جيڪي ڇڏڻ کي سنڀاليندا آهن. نوٽ الارم، مختصر اسٽاپ ۽ دستي مداخلت الڳ الڳ. هڪ سراسري جنهن ۾ غير ترتيب ڏنل وقت شامل آهي چڪر کي لڪائيندو آهي، جڏهن ته هڪ بهترين واحد واقعو لڪائيندو آهي ريپٽيبلٽي.
قبول ٿيل حصو وقت جي رڪارڊ جي ڀرسان رکو. پراڊڪٽ کي پڪڙيو ۽ مولڊ ريويوشن، رين گريڊ ۽ لاٽ، رنگ يا ريگرائنڊ قاعدو، ترڪيب جي نظرثاني، اصل درجه حرارت جي حالت، مشين جي اندر اندر هوا ۽ ٿڌي پاڻي جي حالت، حصو وزن، نازڪ ديوار جي جڳھ، طول و عرض ۽ گهربل فنڪشنل ٽيسٽ. هي رڪارڊ بيس لائين آهي. جيڪڏهن ننڍي آزمائش ناڪام ٿئي ٿي، ٽيم واپس ڪري سگهي ٿي هڪ ڄاڻايل عمل ڏانهن موٽڻ بجاءِ ان کي ميموري مان ٻيهر ٺاهڻ جي.
02 / تشخيصواقعي جو پتو لڳايو جيڪو ايندڙ چڪر کي محدود ڪري ٿو
گهڻو ڪري HMIs وقت جي سيٽنگن کي تبديل ڪرڻ آسان بڻائي ٿو. اها سهولت هڪ ٽيم جي اڳواڻي ڪري سگهي ٿي جيڪا سڀ کان وڏي ڏسڻ واري نمبر کي گهٽائڻ کان پهريان اهو معلوم ڪري سگهي ٿي ته اهو ڇا ڪنٽرول ڪري ٿو. چڪر کي فزيڪل بلاڪن ۾ ٽوڙيو ۽ انهن جون حدون ڏسو: پيرسن يا شاٽ تيار ڪرڻ، مولڊ ٽرانسفر، بند ۽ بند، بلو پن موومينٽ، انفليشن، کولنگ، ايگزاسٽ، اوپننگ، ٽيڪ آئوٽ ۽ لاڪ اسٽريم هينڊلنگ. ڪجهه بلاڪ سيريز ۾ ٿين ٿا. ٻيا اوورليپ. ڪل چڪر رستي جي ذريعي مقرر ڪيو ويو آهي جيڪو ايندڙ ٺهڻ واري واقعي شروع ٿيڻ کان اڳ ختم ٿيڻ گهرجي.
هڪ سادي ٽائم لائن سيٽنگن جي فهرست کان وڌيڪ مفيد آهي. هر بلاڪ لاءِ شروعاتي ۽ ختم ٿيڻ واري سگنل کي رڪارڊ ڪريو ۽ ڪمانڊ کي اصل موٽ سان ڀيٽيو. جيڪڏهن کولنگ ختم ٿئي ٿي پر مشين روبوٽ صاف سگنل جو انتظار ڪري ٿي، ٿڌي وقت کي گهٽائڻ سان چڪر کي تبديل ڪرڻ کان سواءِ وڌيڪ گرم حصو پيدا ٿي سگهي ٿو. جيڪڏهن ايندڙ پيرسن تيار نه آهي جڏهن ٺهيل واپس اچي ٿي، تيز کولڻ جي پيداوار نه ٿي سگهي. جيڪڏهن ٽرمر حصن کي نئين رفتار سان صاف نٿو ڪري سگهي، رڪاوٽ هيٺ لهي وئي آهي.
ڪنگل جيHMI سيٽنگون ۽ الارم گائيڊھن سبب لاءِ اصل قدرن کان مقرر قدر جدا ڪري ٿو. هڪ حڪم ڏيکاري ٿو جيڪو ڪنٽرولر جي درخواست ڪئي. سينسر اسٽيٽ، پوزيشن موٽڻ ۽ جسماني مشاهدو ڏيکاري ٿو ته ڇا عمل ٿيو. مشين جي الارم جي تاريخ پڻ ظاهر ڪري سگھي ٿي پھريون انٽلڪ يا اجازت ڏيڻ وارو جيڪو تسلسل ۾ مداخلت ڪري ٿو. هڪ ريٽرن کي هٽائي سگھي ٿو بهترين اشارو.
ترڪيب ۾ ترميم ڪرڻ کان پهريان هر دير جي درجه بندي ڪريو. حصو ٺاهڻ ۽ مستحڪم ڪرڻ لاء پيداوار وقت جي ضرورت آهي. مشروط وقت هڪ حرڪت جي حفاظت ڪري ٿو يا تصديق ٿيل رياست جو انتظار ڪري ٿو. اڻڄاتل انتظار هڪ دير سان روبوٽ، غير مستحڪم افاديت، بلاڪ ٿيل کولنگ سرڪٽ، غير مطابقت پذير، دستي تصديق يا هيٺيون وهڪرو. سار سنڀال جو نقصان لباس، لڪيج، خراب لوبريڪيشن، خراب ٿيل سينسر يا صفائي جي مسئلن کان اچي ٿو. هر طبقي جو هڪ الڳ مالڪ ۽ هڪ مختلف اصلاح آهي.
03 / گرمي ختم ڪرڻٿڌي وقت کي ڪٽڻ کان اڳ کولنگ ڪارڪردگي جي تصديق ڪريو
LyondellBasell'sPolyolefin بلو مولڊنگ لاءِ ھدايتٻڌائي ٿو ته کولنگ ڪيترن ئي پوليوليفن بلو مولڊنگ ايپليڪيشنن ۾ مولڊنگ چڪر جو تمام گهڻو حصو وٺندو آهي. گائيڊ ننڍڙن چڪرن کي گرميءَ جي منتقلي جي حالتن سان ڳنڍيندو آهي جيئن ته پگھلڻ جي درجه حرارت، مولڊ جي گرمي پد، پاڻيءَ جي وهڪري ۽ turbulence، جڏهن ته اڃا به گهربل حصو جي معيار جي ضرورت هوندي آهي. هي تشخيص لاءِ هڪ مفيد هدايت آهي، نه ڪي آفاقي ڪنگگل جي قيمتن جو هڪ سيٽ.
کولنگ ماخذ تي شروع ڪريو ۽ اصل سرڪٽ جي پيروي ڪريو. رڪارڊ کولنٽ جي فراهمي ۽ مستحڪم پيداوار تي واپسي جي حالت، نه رڳو چيلر ڊسپلي. چيڪ ڪريو ته ڇا ٺهيل مخصوص وهڪري حاصل ڪري ٿي ۽ ڇا متوازي سرڪٽ متوازن آهن. هڪ گرم سرڪٽ، محدود ٿيل نلي، آلوده چينل، غلط ڪنيڪشن، ايئر پاڪيٽ، ليڪ ٿيل مهر يا گرميء جو لوڊ ڪنهن ٻئي مشين سان حصيداري ڪريو. جيبلو مولڊنگ مشين يوٽيلٽي گائيڊوضاحت ڪري ٿو ته ٻوٽي جي فراهمي ۽ مشين جي داخل ٿيڻ واري حالت ۾ فرق هجڻ گهرجي.
نقشو ٺاھيو ۽ نڪتل حصو. ھڪڙي مٿاڇري جي پڙھڻ ھڪڙي نموني جي نمائندگي نٿو ڪري سگھي جيڪا ڳچيء ۾ داخل ٿئي ٿي، پنن جي علائقن، ٿلهي ھٿن، گہرے بيس ۽ الڳ سرڪٽ سان. ٻوٽي جي منظور ٿيل ماپ جو طريقو استعمال ڪريو ۽ ورجائي قابل جڳهن جو مقابلو ڪريو. مشاهدو ڪريو جڏهن خرابي ظاهر ٿئي ٿي: مولڊ جي اندر، ٻاهر ڪڍڻ دوران، ترڻ وقت، کولنگ ڪنويئر تي يا حصو ڪمري جي حالت تي پهچڻ کان پوءِ. هڪ گرم حصو جيڪو هڪ منٽ لاءِ قابل قبول نظر اچي ٿو شايد بعد ۾ هڪ اوول ڳچيءَ، پٿر جي هيٺان، ڇڪجڻ يا طول و عرض جي وهڪري کي ڏيکاري سگهي ٿو.
فارموسا پلاسٽڪPolyethylene Extrusion Blow Molding Process Guideممڪن سببن جي وچ ۾ هڪ مختصر چڪر، تيز ٺهيل گرمي پد ۽ بند ٿيل کولنٽ چينلز جي فهرست ڏيکاري ٿي جڏهن حصو تمام گرم آهي. اهو پڻ نا مناسب مولڊ کولنگ کي وار پيج سان ڳنڍيندو آهي ۽ پاڻي جي وهڪري، ٺهيل درجه حرارت ۽ چينل جي حالت کي جانچڻ جي صلاح ڏيندو آهي. اهي رشتا کولنگ جي تحقيق جي حمايت ڪن ٿا، پر رين گريڊ، ٺهيل ۽ پيداوار جي وضاحت قابل قبول آپريٽنگ ونڊو جو فيصلو ڪن ٿا.
عادت سان ٿڌي گرمي پد کي گهٽ نه ڪريو. ڪنڊينسيشن جو دارومدار مٿاڇري جي درجه حرارت، محيطي درجه حرارت ۽ نمي جي وچ ۾ تعلق تي آهي. مٽي تي يا ان جي چوڌاري پاڻي حصو متاثر ڪري سگهي ٿو ۽ سامان يا ڪم جي جڳهه جي مسئلن کي پيدا ڪري سگهي ٿو. ڪمري جي حالت کي رڪارڊ ڪريو جڏهن ڪنڊينسيشن آپريٽنگ بائونڊري جي ويجهو هجي، ۽ چيلر، مولڊ ۽ پلانٽ جي طريقيڪار تي عمل ڪريو. وهڪري جي ورڇ کي بهتر ڪرڻ يا محدود سرڪٽ کي صاف ڪرڻ سان گرمي جي منتقلي کي بحال ڪري سگھي ٿو بغير درجه حرارت جي ٽارگيٽ کي منتقل ڪرڻ.
04 / حصو ڊيزائنڀت جي تقسيم کي تبديل ڪري ٿو ته ڪيتري گرمي سان ٺهيل کي هٽائڻ گهرجي
ٿڌڻ جو مطالبو حصو ۾ پلاسٽڪ جي پٺيان. ٿلهي واري علائقي ۾ پتلي علائقي جي ڀيٽ ۾ وڌيڪ گرم مواد شامل آهي ۽ ويجهي ڀتين جي خارج ٿيڻ لاء تيار ٿيڻ کان پوء نرم رهي سگهي ٿو. پوري کولنگ اسٽيج کي وڌائڻ سان ان ھڪڙي جڳھ جي حفاظت ٿي سگھي ٿي، پر اھو پڻ مولڊ ۾ ھر ٻئي علائقي کي وڌيڪ رکي ٿو. ڊگھي چڪر کي ناگزير طور تي قبول ڪرڻ کان اڳ، ماپيل ڀت جي نقشي کي ڊيزائين جي ضرورتن ۽ متوقع اسٽريچ سان پاريسن کان گفا تائين موازنہ ڪريو.
ڪنگگل طرفان ميزباني ڪيل Moog DigiPack III دستي وضاحت ڪري ٿي ته پيرسن پروگرامنگ پراڊڪٽ جي ڊيگهه سان گڏ مرڻ جي فرق کي ڪنٽرول ڪري ٿي. اهو به غير ضروري ڳري ڀت جي حصن کي ڊگھي کولنگ سان ڳنڍيندو آهي ۽ وضاحت ڪري ٿو ته پروفائيل کي آزمائشي ڪنٽينرز تي ماپيل ڀت جي ٿلهي جي خلاف تصديق ڪرڻ گهرجي. هن رشتي کي احتياط سان استعمال ڪريو. مواد کي هٽائڻ هڪ چڪر واري وقت جو شارٽ ڪٽ نه آهي جيستائين نظر ثاني ٿيل حصو اڃا تائين وزن، گهٽ ۾ گهٽ ڀت، اثر، مٿانهون لوڊ، ڊپ، دٻاء، ڪيميائي مزاحمت ۽ طول و عرض گهرجن کي پورو ڪري ٿو جيڪي پيداوار تي لاڳو ٿين ٿيون.
پهرين ختم ٿيل حصي تي گرم يا مسخ ٿيل علائقو ڳوليو. پوءِ ان پوزيشن کي پيرسن پروگرام سان ڳنڍيو، مولڊ اسٽريچ، پنچ آف ۽ کولنگ سرڪٽ. ھڪڙو بھاري بنياد پروفائل، دم جي قبضي يا جاميٽري مان اچي سگھي ٿو. هڪ گرم هينڊل ۾ ويببنگ، مقامي اسٽريچ، وينٽنگ يا کولنگ شامل ٿي سگھي ٿو. هڪ گرم ڳچيء ۾ بلو پن رابطي، کولنگ داخل ڪرڻ، اضافي مواد يا دير سان ڇڏڻ شامل ٿي سگھي ٿو. جيparison پروگرامنگ ھدايتپروفائل مواد کي منتقل ڪرڻ لاء ماپ تي ٻڌل طريقو مهيا ڪري ٿو بجاء ظاھر جي پوائنٽن کي تبديل ڪرڻ جي.
مولڊ ڊيزائن پڻ دستياب گرمي جي منتقلي جو رستو مقرر ڪري ٿو. چينل جي جڳهه، وهڪري جو رستو، داخل ڪرڻ، گردن جي تعمير، وينٽنگ، سطح جي رابطي ۽ پارٽنگ لائين ڊيزائن کي محدود ڪري سگھي ٿو ته حصو ڪيترو جلدي مستحڪم ٿئي ٿو. Kinggle جي استعمال ڪريوExtrusion بلو مولڊنگ مولڊ ڊيزائن گائيڊجڏهن ساڳيو گرم علائقو افاديت کان پوءِ رهي ٿو ۽ منظور ٿيل ڀت جي ورڇ جي تصديق ڪئي وڃي ٿي. هڪ مسلسل مقامي رڪاوٽ کي ٺهيل اصلاح جي ضرورت هجي، نه ٻي ٽائمر تبديلي.

منظور ٿيل حصو وزن کي نتيجو طور رکو، صرف ڪنٽرول نه. ساڳئي مجموعي وزن سان ٻه حصا مختلف ڀت جي تقسيم ۽ ٿڌي رويي سان ٿي سگهن ٿيون. سيڪشن يا ماپ ڪريو جڳھون جيڪي ڪارڪردگي کي سنڀاليندا آھن، ۽ پراڊڪٽ ڪنٽرول پلان پاران بيان ڪيل وقت تي پوسٽ-انجيڪشن شڪل کي چيڪ ڪريو. اهڙيءَ طرح ڀت جي ٿلهي جو ڪم ڪارائتو عمل ثابت ٿئي ٿو بلڪه مادي بچت بابت عام دعويٰ جي.
05 / مشين منطقمسلسل ۽ جمع ڪندڙ مشينون ھڪڙي وقت جي ماڊل کي حصيداري نٿا ڪن
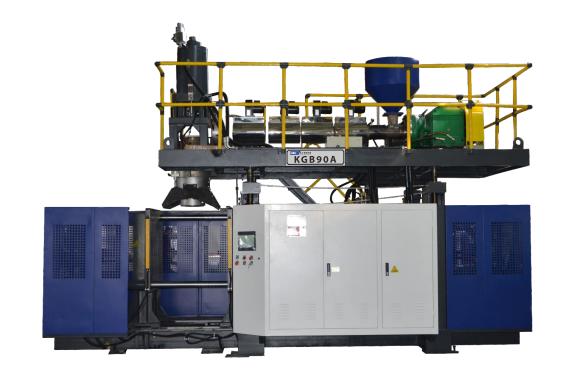
هڪ لڳاتار Extrusion بلو مولڊنگ مشين تي، extruder هڪ پيرسن کي مسلسل پهچائي ٿو جڏهن ته هڪ يا وڌيڪ مولڊ اسٽيشنون انهن جي ترتيبن ذريعي هلن ٿيون. سائيڪل جو وقت، پيرن جي ڊگھائي، ڪٽڻ جو وقت ۽ ڀت جي ٿلهي واري پروگرام کي ڳنڍي سگھجي ٿو. جيڪڏهن چڪر تبديل ٿئي ٿي، ڪنٽرولر کي اڃا تائين گهربل پروفائل کي جسماني پيرن سان گڏ ۽ ٺهيل اندر رکڻ گهرجي. ھڪڙو ننڍڙو اسٽيشن جو سلسلو جيڪو پروفائل کي تبديل ڪري ٿو غير جانبدار رفتار جي تبديلي نه آھي.
Moog ڪنٽرولر دستياب مسلسل مشينن لاءِ وقت جي بنياد تي پروفائل ڪنٽرول ۽ جمع ڪندڙ مشينن لاءِ پوزيشن تي ٻڌل ڪنٽرول بيان ڪري ٿو. هڪ لڳاتار سيٽ اپ ۾، اهو شروعاتي سگنلن جي وچ ۾ وقفي کان چڪر جو وقت طئي ڪري سگهي ٿو جهڙوڪ لڳاتار پيرسن ڪٽ. هڪ جمع ڪندڙ سيٽ اپ ۾، وال پروفائل پش آئوٽ دوران جمع ڪندڙ پوزيشن جي پيروي ڪري ٿو. هي شايع ٿيل فرق اهو آهي ته هڪ ٻوٽي کي مشين ۽ ڪنٽرولر موڊ کي سڃاڻڻ کان پهريان هڪ چڪر واري وقت واري طريقي کي ٻي لائين مان قرض ڏيڻ گهرجي.
هڪ جمع ڪندڙ مشين کي به گهربل شاٽ تيار ڪرڻو پوندو آهي جڏهن ته مولڊنگ جو سلسلو اڳتي وڌندو آهي. پڇو ته ڇا پلاسٽيزائيزنگ يا جمع ٿيڻ کان اڳ ختم ٿئي ٿو جيڪو ٺهيل ايندڙ شاٽ لاء تيار آهي. جيڪڏهن جمع ڪندڙ اڃا به ڀرجي رهيو آهي، مولڊ کولڻ کان سيڪنڊن کي تراشڻ مڪمل چڪر کي گهٽائي نٿو سگهي. جيڪڏهن جمع ٿيڻ جلد ختم ٿي وڃي، مولڊنگ ۽ کولنگ رستو رڪاوٽ ٿي سگهي ٿو. رڪارڊ ڪريو حقيقي شاٽ جي تياري، کشن يا آخري پوزيشن، پگھلڻ واري حالت ۽ ھڪڙي ھدف جي قيمت مان تيارگي جو اندازو لڳائڻ بدران.
اسٽيشن جي ترتيب به ٽائم لائن تبديل ڪري ٿي. هڪ ڊبل اسٽيشن لڳاتار مشين هڪ اسٽيشن کي استعمال ڪري سگهي ٿي جڏهن ته ٻيو ٿڌو يا هڪ حصو جاري ڪري ٿو، پر ايڪسٽروڊر، ڊائي هيڊ، منتقلي موشن، کولنگ سسٽم ۽ هيٺيون سامان لازمي طور تي اوورليپ جي حمايت ڪن ٿا. ڪنگل جيسنگل اسٽيشن بمقابلہ ڊبل اسٽيشن جو مقابلوهن صلاحيت واري فيصلي جي وضاحت ڪري ٿي. ملٽي هيڊ ۽ ملٽي-ڪيوٽي لي آئوٽ هر ايونٽ جي حصن تي اثرانداز ٿين ٿا ۽ آئوٽليٽس يا گفا جي وچ ۾ توازن؛ جيگھڻ-سر بمقابله گھڻ-گفا گائيڊانهن شرطن کي الڳ ڪري ٿو.
مشينن جو مقابلو ڪرڻ وقت صحيح ڊنومينيٽر استعمال ڪريو. هڪ ٺهڻ وارو واقعو هميشه هڪ حصو نه آهي. سڀني لاڳاپيل سرن، ڪيٽيون ۽ اسٽيشنن مان قبول ٿيل حصن کي ڳڻيو، پوءِ انھن رڪاوٽن کي شامل ڪريو جيڪي انھن حصن کي وڪري لائق بڻائين. هڪ مشين تيز خشڪ حرڪت سان اڃا به گهٽ قبول ٿيل حصا في ڪلاڪ پيدا ڪري سگهي ٿي جيڪڏهن اخراج، کولنگ، ٽرمنگ يا معيار جي استحڪام رفتار برقرار نه رکي سگهي.
06 / تسلسلاوورليپنگ خطرن کان سواءِ انتظار جو وقت بحال ڪريو
کولنگ ۽ پاريسن جي ترسيل سمجھڻ کان پوء، عملن جي وچ ۾ فرق جي جانچ ڪريو. دير تاريخي ٿي سگهي ٿي بلڪه ضروري هجي، پر اهو شايد ڪليئرنس، پريشر اسٽيبلائيزيشن، ايگزسٽ، سگنل جي تصديق يا محفوظ هينڊ آف پڻ مهيا ڪري سگهي ٿي. سڃاڻپ ڪريو ته ڪهڙي حالت هر دير جي حفاظت ڪري ٿي. پوءِ چيڪ ڪريو ته ڇا ڪنٽرولر وٽ اڳ ۾ ئي ان حالت لاءِ قابل اعتماد موٽ آهي. تصديق ٿيل مڪمل ٿيڻ واري سگنل سان مقرر ٿيل انتظار کي تبديل ڪرڻ سان ريپٽيبلٽي کي بهتر بڻائي سگهجي ٿو، پر صرف جڏهن مشين ڊيزائن ۽ منظور ٿيل ڪنٽرول منطق ان جي حمايت ڪن.
Kinggle جي ميزبانيخودڪار لڳڻ مولڊنگ مشين آپريشن دستيٽائمنگ ڪيٽيگريز کي الڳ ڪري ٿو جهڙوڪ مولڊ بند ڪرڻ، بلو ٽائيمنگ، ايگزاسٽ سان لاڳاپيل عمل، مولڊ مائڪرو اوپننگ، بلو پن موومينٽ ۽ روبوٽ ڊيليس. دستي بار بار قدرن کي حقيقي پيداوار يا پيداوار جي حالت سان ڳنڍيندي آهي. ان جو انٽرفيس دستاويز ٿيل مشين خاندان تي لاڳو ٿئي ٿو ۽ ماڊل، اختيار يا سافٽ ويئر ورزن جي لحاظ کان مختلف ٿي سگهي ٿو، تنهنڪري ان کي سفارش ڪيل سيڪنڊن جي عام فهرست ۾ تبديل نه ڪيو وڃي.
مشين جي عمل جي اجازت ڏنل گھٽ ۽ ڪنٽرول حالتن تي جسماني ترتيب ڏسو. پڪ ڪريو ته هوز، ڪيبل، بلو پن، ڪور، ٽيڪ آئوٽ ڊيوائسز ۽ حصو مڪمل رستي ذريعي صاف رهي ٿو. پڙهو حڪم ۽ راءِ گڏجي. جيڪڏهن هڪ تحرڪ شروعاتي پوزيشن تي پهچي ٿو پر تسلسل اڃا تائين انتظار ڪري ٿو، درست اجازت واري ڳولهيو. جيڪڏهن راءِ دير سان يا وقفي وقفي سان اچي، ته ان کي ڇڪيندڙ ٽائمر کي گهٽائڻ کان اڳ سينسر، ميڪانيزم يا يوٽيلٽي سبب کي درست ڪريو.
ڊائون اسٽريم جو ڪم ساڳئي ٽائم لائن تي آهي. هڪ روبوٽ مولڊ کي جلدي صاف ڪري سگهي ٿو پر حصن کي ڪنويئر تي رکي ٿو جيڪو اڳ ۾ ئي ڀريل آهي. هڪ ٽرمر هڪ مستحڪم حصو گرمي پد جي ضرورت ٿي سگھي ٿو. هڪ ليڪ ٽيسٽر مشين جي پيداوار وڌڻ کانپوءِ رڪاوٽ بڻجي سگهي ٿو. قطار جي ڊگھائي کي رڪارڊ ڪريو ۽ سببن کي روڪيو پهرين مسلسل رن ذريعي، نه رڳو مشين تي چند چڪر دوران. تيز ترين محفوظ مشين سائيڪل ڪارائتو نه آهي جيڪڏهن اهو خرابين کي منتقل ڪري ٿو يا هڪ اسٽيشن کي پري ڪري ٿو.
07 / تجربوھڪڙي ڪنٽرول ٿيل چڪر واري وقت جي آزمائش کي ھلايو جيڪو ٻي شفٽ کي ورجائي سگھي ٿو
هڪ مفيد آزمائش هڪ سوال سان شروع ٿئي ٿو جهڙوڪ "ڇا مولڊ سرڪٽ بي محفوظ انجڻ کي محدود ڪري رهيو آهي؟" يا ”ڇا سينسر جي تصديق ٿيڻ کان پوءِ روبوٽ صاف ٿيڻ جي دير رهي ٿي؟ اهو شروع نٿو ٿئي "چڪر کي تيز ڪريو." مشڪوڪ رڪاوٽ، تبديلي، متوقع جواب ۽ حصو چيڪ ڪريو جيڪي آزمائش کي رد ڪري سگھن ٿا. ھڪڙي شخص کي مقرر ڪريو ترڪيب جي تبديلين کي ڪنٽرول ڪرڻ لاءِ ۽ ھڪڙي شخص کي نتيجن کي رڪارڊ ڪرڻ لاءِ ته جيئن نمونن جي وچ ۾ ڪيترائي ترميمون نه ٿين.
-
منظور ٿيل بيس لائين کي منجمد ڪريو.جاري ڪيل سيٽنگون محفوظ ڪريو يا پرنٽ ڪريو، پراڊڪٽ پيڪيج جي سڃاڻپ ڪريو ۽ قبول ٿيل نمونن کي برقرار رکون. حقيقي چڪر جي تبديلي کي رڪارڊ ڪريو ۽ مستحڪم حالتن ۾ قبول ٿيل پيداوار.
-
ھڪڙي پابندي جو نالو ڏيو.استعمال ڪريو تسلسل ٽائم لائن، کولنگ ميپ، يوٽيلٽي ريڊنگ، الارم جي تاريخ ۽ هيٺيون وهڪرو مشاهدو. ثبوت لکو جيڪي هن رڪاوٽ ڏانهن اشارو ڪن ٿا.
-
اجازت ڏنل تبديلي جي وضاحت ڪريو.مشين، ٺهيل ۽ resin دستاويز استعمال ڪريو. هڪ ڪنٽرول ٿيل ترتيب جي حد ۽ واپسي پوائنٽ مقرر ڪريو. مشاهدو ونڊو دوران ٻيو متغير تبديل نه ڪريو.
-
رد ڪرڻ جا محرڪ مقرر ڪريو.لاڳاپيل نشانيون شامل ڪريو جهڙوڪ غير مستحڪم پارسيون، نامڪمل حرڪت، گرم يا چپڪندڙ حصا، وار پيج، طول و عرض، وزن يا ڀت جي ناڪامي، فليش، بلو آئوٽ، الارم، جام يا غير محفوظ رويي.
-
استحڪام ذريعي هلائڻ.وقت، اسٽيشن، سر يا گفا طرفان حصن کي نشان لڳايو. پهرين ٽڪرا کان نئين حالت جو فيصلو نه ڪريو جيڪڏهن تبديل ٿيل متغير کي نئين مستحڪم حالت تائين پهچڻ لاء وقت جي ضرورت آهي.
-
قبول ٿيل پيداوار ونڊو کي ماپ ڪريو.ڪنٽرول ٿيل بصري، وزن، ڀت، طول و عرض ۽ فنڪشنل چيڪ لاڳو ڪريو. شامل ڪريو ھيٺيون ٽرمنگ، ٽيسٽنگ ۽ پيڪ آئوٽ جڏھن اھي قابل وڪرو حصو بيان ڪن.
-
رکو، رد يا تحقيق.تبديلي کي برقرار رکو صرف جڏھن بيان ڪيل ونڊو گذري ٿو ۽ قبول ٿيل ٻاھر بهتر ٿي. بيس لائين بحال ڪريو جيڪڏھن معيار يا ڪنٽرول خراب ٿئي. هڪ اوزار کوليو، افاديت يا سار سنڀال جو عمل جڏهن آزمائشي جسماني سبب کي ظاهر ڪري ٿي.
نموني منصوبي کي لائن سان ملائڻ گهرجي. هڪ ڊبل-اسٽيشن مشين تي، ٻنهي پاسن کان شامل آهن. گھڻن سر سيٽ اپ تي، سر جي سڃاڻپ کي محفوظ ڪريو. هڪ گھڻن گفا جي ٺهيل تي، گفا جي سڃاڻپ کي محفوظ ڪريو جتي عملي هجي. ھڪڙو سراسري ھڪڙو گرم سرڪٽ يا ھڪڙو پتلي ٻاھر لڪائي سگھي ٿو. جيبلو مولڊنگ عيب گائيڊڏيکاري ٿو ته ڪيئن مقرر ۽ بي ترتيب نمونن مختلف چيڪن ڏانهن وٺي ويندا آهن.
آزمائشي رڪارڊ ۾ شامل ٿيڻ گهرجي پراڻي قدر، نئين قيمت، تبديلي جو وقت، ذميوار شخص، حقيقي چڪر ورهائڻ، مادي لاٽ، يوٽيلٽي اسٽيٽ، نموني IDs، ماپيل نتيجا، رد ۽ حتمي فيصلو. تصويرون شڪل ۽ خرابي جي جڳھ لاء مفيد آھن، پر اھي ماپ کي تبديل نه ڪندا آھن. جيڪڏهن عمل بيس لائين ڏانهن موٽندو، اهو پڻ رڪارڊ ڪريو. هڪ ناڪام آزمائش اڃا تائين ساڳئي خيال کي ورجائڻ کان ٻي شفٽ کي روڪي سگهي ٿي.
08 / گنجائشقبول ٿيل حصن مان پيداوار جي حساب ڪريو، خشڪ-سائيڪل حرڪت نه
خشڪ-سائيڪل جي پيداوار مڪمل مواد، ٿڌي ۽ جزوي قبوليت جي بوجھ کان سواء مشين جي حرڪت کي بيان ڪري ٿو. اهو حرڪت جي صلاحيت کي جانچڻ لاءِ ڪارائتو آهي، پر اهو وڪرو لائق پيداوار جو واعدو ناهي. پيداوار جي حساب سان حقيقي حصو، رال، ٺهيل، سر يا گفا جي ڳڻپ، کولنگ سسٽم، هيٺيون سامان ۽ قبوليت جو طريقو استعمال ڪرڻ گهرجي. اهو ئي سبب آهي جو Kinggle جيپروجيڪٽ جي معلومات جي عملمشين جي سفارش ڪرڻ کان پهريان پيداوار جي سائيز، وزن، مواد، ٿولهه ۽ پيداوار جي گهرج لاء پڇي ٿو.
نمائندي پيداوار ونڊو تي سڌو سنئون قبول ٿيل پيداوار کي ماپ ڪريو. صرف حصن کي ڳڻيو جيڪي بيان ڪيل رليز معيار کي پاس ڪن ٿا، ۽ رڪارڊ ڪيل رٿابندي اسٽاپ، غير منصوبابندي اسٽاپ، سيٽ اپ نقصان ۽ الڳ الڳ رد ڪري ٿو. انھن کي ھڪڙي اڻ ڄاتل ڪارڪردگي عنصر جي اندر لڪايو. جيڪڏهن لڪير هر ايونٽ ۾ ڪيترائي حصا پيدا ڪري ٿي، اسٽيشن، سر يا گفا جي حساب سان ڳڻپ ڪريو ته جيئن هڪ معذور پيداوار مجموعي اندر غائب نه ٿئي.
| ميٽرڪ | حساب يا مشاهدو | استعمال ڪريو | عام رپورٽنگ غلطي |
|---|---|---|---|
| سائيڪل سيڪنڊ | ساڳئي واقعي جي وچ ۾ وقت بار بار مستحڪم چڪر ۾ | مشين-ايونٽ جي رفتار ۽ تبديلي ڏيکاري ٿو | مختصر ترين واحد واقعي جي رپورٽ ڪندي |
| حصو في ايونٽ | ھڪڙي مڪمل ٺاھڻ واري واقعي پاران جاري ڪيل جسماني حصن کي قبول ڪيو ويو آھي | حجم سان سر، گفا ۽ اسٽيشنن کي ڳنڍي ٿو | فرض ڪيو ته هر دڪان پيدا ڪري رهيو آهي |
| نظرياتي ڪلاڪ جي پيداوار | (3,600 / چڪر سيڪنڊ) × في ايونٽ حصا | بي ترتيب حالتن تي منصوبابندي جو مقابلو | ڪال ڪري نتيجو ضمانت جي پيداوار |
| قبول ٿيل ڪلاڪ جي پيداوار | قبول ٿيل حصا / مشاهدو پيداوار ڪلاڪ | ڏيکاري ٿو استعمال لائق پيداوار جي آزمائشي پراڊڪٽ پيڪيج مان | صاف ڪرڻ، سيٽ اپ يا رد ٿيل حصن جي ڳڻپ |
| نتيجو تبديل ڪريو | مائنس قبول ٿيل ٻاھر نڪرڻ کان پوءِ قبول ٿيل ٻاھر، ملندڙ حالتن ھيٺ | جانچ ڪري ٿو ته ڇا تبديلي اصل مقصد کي بهتر بڻائي ٿي | مختلف پراڊڪٽس، شفٽ يا افاديت جي مقابلي ۾ |
رفتار جي ڀرسان معيار جي رپورٽ ڪريو. شامل ڪريو وزن ۽ ڀت جا نتيجا، نازڪ طول و عرض، فنڪشنل-ٽيسٽ جو نتيجو، اسڪريپ يا رکيل ڳڻپ، افاديت جي حالت ۽ نسخي جي نظرثاني. ٻن سيڪنڊن جي گھٽتائي جو اصل چڪر، حصن جي ڳڻپ، قبول ٿيل حاصلات ۽ ٽيسٽ جي حالتن کان سواءِ ڪو به اڪيلائي معنيٰ نه آھي. تنهن ڪري هي آرٽيڪل هڪ سيڪڙو بهتري جو هدف شايع نٿو ڪري. نتيجو خريد ڪندڙ جي لائن ڊيٽا مان اچڻ گهرجي.
نئين مشين يا مولڊ لاءِ، آزمائش کان اڳ آئوٽ پٽ جو طريقو بيان ڪريو. ڪنگل جيفيڪٽري قبوليت ٽيسٽ گائيڊوضاحت ڪري ٿو ته ماپيل رن کي صحيح پراڊڪٽ، مواد، ٺهيل ۽ افاديت جي حالتن سان ڪيئن ڳنڍجي. استعمال ڪريوشروعاتي چيڪ لسٽوقت کان اڳ هڪ مستحڪم رياست قائم ڪرڻ، ۽تبديلي جي هدايتسيٽ اپ نقصان کي مستحڪم پيداوار کان الڳ رکڻ لاء.
09 / حدونآزمائش کي روڪيو جڏهن عمل ڪنٽرول وڃائي ٿو
منظور ٿيل حالت کي روڪيو ۽ بحال ڪريو جيڪڏھن ھڪڙو گارڊ، انٽلاڪ، ايمرجنسي اسٽاپ يا خطرناڪ توانائي جو ڪنٽرول ارادي طور ڪم نه ڪري رھيو آھي. اڻڄاتل مشين جي حرڪت، ٽڪرائڻ جو خطرو، غير معمولي هائيڊولڪ يا نيوميٽڪ رويو، خراب پريشر اجزاء، بجليءَ جي وڌيڪ گرمائش، لڪ يا ظاهر ڪيل موٽ ۽ جسماني پوزيشن جي وچ ۾ اختلاف جي لاءِ روڪيو. سائيڪل جي وقت جو ڪم ڪڏهن به غلطي جي چوڌاري آپريشن کي اجازت نه ڏيندو آهي.
جزوي ثبوت پڻ آزمائش کي روڪي سگھي ٿو. هڪ پيرسن لاءِ ڏسو جيڪو هاڻي صحيح پوزيشن ۾ نه اچي، نامڪمل مولڊ بند ٿيڻ، اڀرندڙ چمڪ، غير مستحڪم وزن، پتلي نازڪ ديوار، بلو-آؤٽ، نامڪمل تفصيل، اسٽيڪنگ، ٽرم نقصان، وار پيج، اوول گردن، پٿر جي بوتل، ڇڪڻ يا فنڪشنل ٽيسٽ ناڪامي. فارموسا جي پروسيس گائيڊ انهن مان ڪيترن ئي علامتن کي ڳنڍي ٿي گهڻي گرمي، ناکافي کولنگ، هڪ مختصر چڪر يا کولنگ چينل جي حالت. صحيح تشخيص کي ٻيهر کولڻ لاءِ علامت استعمال ڪريو بجاءِ سبب ڳولڻ کان سواءِ وسيع کولنگ وقت شامل ڪرڻ جي.
وڌاءُ جڏهن رڪاوٽ کي مولڊ چينل جي تبديلي، مرڻ يا بلو پن جي تبديلي، ڪنٽرول پروگرام جي تبديلي، انٽر لاک جي تبديلي، پريشر سسٽم جو ڪم يا قابليت واري رين ۽ مشين ونڊو کان ٻاهر آپريشن جي ضرورت هجي. استعمال ڪريوحفاظتي سار سنڀال ھدايتورجائي سگهڻ واري سامان جي ڳولا لاءِ. هڪ ڀريل ميڪانيزم شايد چڪر کي سست ڪري سگهي ٿو، پر هڪ تيز حڪم ان کي مرمت نه ڪندو.
پروجيڪٽ کي جاري ڪيل بيس لائين سان ختم ڪريو. صرف ٻوٽي جي منظوري واري عمل ذريعي ترڪيب کي تازه ڪاري ڪريو، نموني ۽ ماپ جي رڪارڊ کي ڳنڍيو، ۽ بيان ڪريو ته ڪهڙي پراڊڪٽ، مولڊ، رال ۽ مشين جي جوڙجڪ نتيجن کي ڍڪيندي. رد ٿيل آزمائشن کي تبديلي لاگ ۾ رکو. جڏهن ايندڙ شفٽ قبول ٿيل چڪر کي ٻيهر پيدا ڪري سگهي ٿي ۽ ان جي حدن جي وضاحت ڪري ٿي، بهتري عام پيداوار لاء تيار آهي.
10 / جواببلو مولڊنگ چڪر جي وقت بابت اڪثر پڇيا ويا سوال
extrusion بلو مولڊنگ چڪر جو وقت ڇا طئي ڪري ٿو؟
سائيڪل جو وقت سڀ کان سستي گهربل رستي ذريعي طئي ڪيو ويندو آهي پيرسن يا شاٽ تيار ڪرڻ، مولڊ حرڪت، انفليشن، کولنگ، ايگزاسٽ، اوپننگ، ٽيڪ-آئوٽ ۽ هيٺيون وهڪرو. پيداوار جي جاميٽري، ڀت جي تقسيم، رال جي رويي، ٺهيل کولنگ، مشين آرڪيٽيڪچر ۽ قبول ٿيل حصو معيار سڀ ان رستي تي اثر انداز ڪن ٿا. فيصلو ڪرڻ کان اڳ حقيقي ترتيب ۽ موٽ جي سگنل کي ماپ ڪريو جيڪو ٽائمر ذميوار آهي.
ڇا ٿڌڻ هميشه بلو مولڊنگ چڪر جو سڀ کان ڊگهو حصو آهي؟
LyondellBasell جي بلو مولڊنگ گائيڊ جي مطابق، ڪيترن ئي polyolefin ايپليڪيشنن ۾ کولنگ مولڊنگ چڪر جي اڪثريت تي قبضو ڪري ٿو، پر اهو خودڪار طور تي هر لڪير تي فعال رڪاوٽ ناهي. پيرسن جي ترسيل، جمع ڪندڙ ڀرڻ، مولڊ ٽرانسفر، روبوٽ ڪليئرنس، ٽرمنگ يا ٽيسٽنگ شايد ايندڙ شروعات کي سنڀاليندي. هڪ ٽائم لائن ڏيکاري ٿو ته ڇا کولنگ کي گهٽائڻ مڪمل چڪر کي تبديل ڪندو يا صرف گرم حصو ڪڍي ڇڏيندو.
جنگ جو سبب بڻجڻ کان سواءِ ٿڌي وقت کي ڪيئن گھٽائي سگھجي ٿو؟
پهرين تصديق ڪريو کولنٽ جي فراهمي ۽ واپسي جي حالتن، سرڪٽ بيلنس، چينل جي صفائي، ٺهيل درجه حرارت جي نموني ۽ حصو تي گرم مقام. ديوار جي ورڇ کي ڊرائنگ ۽ منظور ٿيل عمل سان ڀيٽيو. ھڪڙي دستاويزي حالت کي تبديل ڪريو، عمل کي مستحڪم ڪرڻ جي اجازت ڏيو، ۽ گهربل پوسٽ-انجڪشن وقفي کان پوء طول و عرض ۽ شڪل چيڪ ڪريو. جيڪڏهن ساڳيو مقامي گرم علائقو رهي ٿو، ٺهيل يا ڀت جي ورڇ کي شايد انجنيئرنگ جائزو جي ضرورت هجي.
ڇا ھڪڙو ننڍڙو چڪر ھميشه وڌندو آھي بلو مولڊنگ جي پيداوار؟
نمبر. آئوٽ پُٽ صرف تڏهن وڌي ٿو جڏهن تبديل ٿيل چڪر لڪير جي رڪاوٽ آهي ۽ اضافي حصن کي قبول ڪيو وڃي ٿو. هڪ تيز مشين وارو واقعو گرم حصن، وڌيڪ رد ڪرڻ، روبوٽ جام، ٽرمنگ نقصان يا ٽيسٽر بيڪ لاگ ٺاهي سگھي ٿو. ملندڙ پراڊڪٽ، مواد، ٺهيل، افاديت ۽ معيار جي حالتن جي تحت في ڪلاڪ قبول ٿيل حصن جو مقابلو ڪريو. خشڪ چڪر واري حرڪت، نظرياتي پيداوار ۽ قبول ٿيل پيداوار کي الڳ انگن جي طور تي رکو.
ڪيئن پيرسن پروگرامنگ چڪر جي وقت کي متاثر ڪري ٿو؟
پارسين پروگرامنگ تبديليون جتي مواد پراڊڪٽ سان گڏ ويھي ٿو. غير ضروري ڳري علائقن کي وڌيڪ کولنگ جي ضرورت ٿي سگھي ٿي، جڏهن ته گھڻي پتلي علائقن کي پروڊڪٽ ٽيسٽ ناڪام ٿي سگھي ٿي. مسلسل مشينن تي، ڀت جي پروفائل کي چڪر جي وقت سان هم وقت سازي ڪري سگهجي ٿو، تنهنڪري هڪ وقت جي تبديلي پروفائل جي جڳهه کي تبديل ڪري سگهي ٿي. ديوار جي جڳهن جي تصديق ڪريو، حصو وزن ۽ پروفائل جي ترتيب واري چڪر واري تبديلي کان پوءِ فرض ڪرڻ بدران محفوظ ٿيل وکر صحيح رهي.
ڪھڙي ڊيٽا کي ڪنگگل ڏانھن موڪليو وڃي ھڪڙي چڪر واري وقت جي مسئلي لاء؟
مشين جو ماڊل ۽ ڪنٽرولر ورزن، پراڊڪٽ ڊرائنگ، مولڊ ۽ ٽولنگ آئي ڊيز، رين گريڊ ۽ لاٽ، ريسيپ ريويوشن، محفوظ هنڌ تان ورتل سائيڪل وڊيو، ايونٽ ٽائم لائن، الارم جي تاريخ، حصو وزن ۽ وال ميپ، نازڪ طول و عرض، خراب تصويرون، مشين جي اندر داخل ٿيل هوا ۽ کولنگ واٽر جا مشاهدا، آئوٽ اسٽريم اسٽاپ جي مدت ۽ قبول ٿيل فني دور جا سبب. هي ثبوت جدا جدا کولنگ، ٽولنگ، ڪنٽرول، افاديت، مواد ۽ لائين بيلنس سببن جي مدد ڪري ٿو.

ھڪڙي سسٽم جي طور تي پيداوار ۽ چڪر تي بحث ڪريو
حقيقي حصو ڊرائنگ، رال، ٺهيل، مشين جي ترتيب، موجوده چڪر ٽائم لائن، يوٽيلٽي مشاهدو ۽ ماپيل معيار جا نتيجا موڪليو. Kinggle مشين جي چوڌاري ثبوت جو جائزو وٺي سگهي ٿو, tooling, ڪنٽرول ۽ پيداوار ٽارگيٽ.
توهان جي پيداوار ڊيٽا موڪليوھن ھدايت لاء استعمال ڪيل ذريعن
Kinggle-hosted Manuals دستاويزي ڪنٽرول ۽ مشين جي ترتيب بابت بيانن جي حمايت ڪن ٿا. پوليمر-پيداوار گائيڊ کولنگ ۽ خراب تعلقات جي حمايت ڪن ٿا. او ايس ايڇ اي جا ذريعا آمريڪا جي حفاظت جي حد لاءِ شامل آهن. انهن ذريعن مان ڪو به هر پروڊڪٽ يا مشين لاءِ آفاقي چڪر جو هدف فراهم نٿو ڪري.
- Kinggle ميزباني ڪيل خودڪار بلو مولڊنگ مشين آپريشن مينوئلسيپٽمبر 8، 2026 تائين پهچايو ويو.
- Moog DigiPack III Parison وال ٿلهي ڪنٽرولر دستياب، MRJ06301ڪنگگل طرفان ميزباني ڪيل، سيپٽمبر 8، 2026 تائين پهچندي.
- LyondellBasell، Polyolefin بلو مولڊنگ لاءِ هڪ گائيڊسيپٽمبر 8، 2026 تائين پهچايو ويو.
- فارموسا پلاسٽڪ، Polyethylene Extrusion Blow Molding Process Guideسيپٽمبر 8، 2026 تائين پهچايو ويو.
- OSHA 29 CFR 1910.147، خطرناڪ توانائي جو ڪنٽرولسيپٽمبر 8، 2026 تائين پهچايو ويو.
- OSHA 29 CFR 1910.212، سڀني مشينن لاء عام گهربلسيپٽمبر 8، 2026 تائين پهچايو ويو.