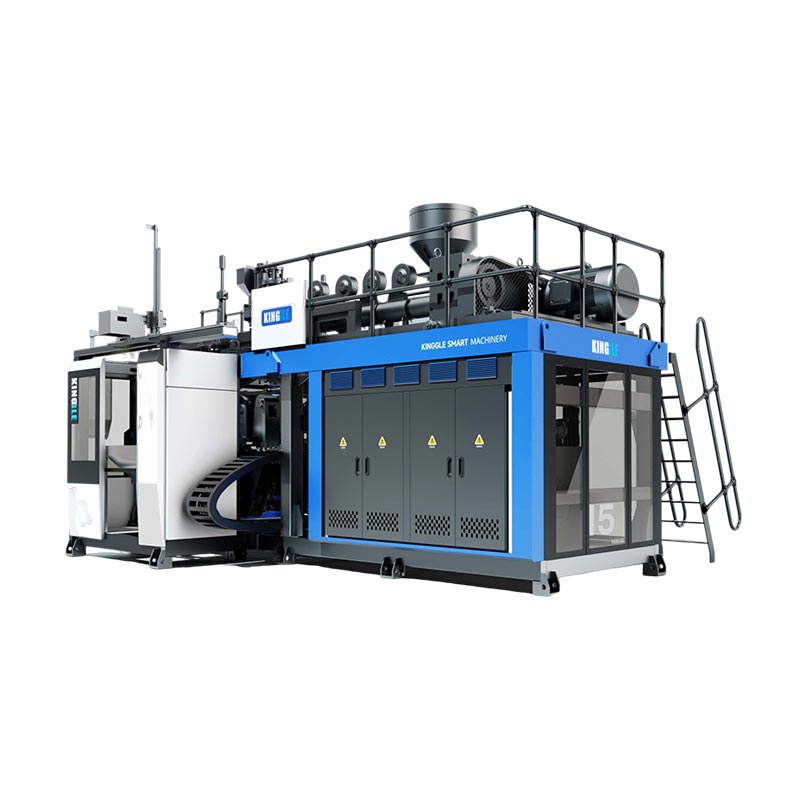
هڪ ڌڪ جو ٺهيل صرف هڪ بوتل جي منفي شڪل ناهي. ان کي گرم پيرسن کي پڪڙڻ ۽ سيل ڪرڻو آهي، ڦٽيل هوا کي ڇڏڻ، گرميءَ کي هٽائڻ، گردن ۽ بنياد کي ٺاهڻ، فليش ڪرڻ، ڪليمپ کي فٽ ڪرڻ ۽ حصو ڇڏڻو آهي- گهربل پيداوار جي تال تي.

ڳولها ٻولي هن دائري کي ختم ڪري سگهي ٿي. خريدار استعمال ڪن ٿاڌماڪيدار مادو, ڌماڪيدار مادو, بوتل جو ٺهيل, پلاسٽڪ جي بوتل سان ٺهيل, EBM اوزار۽extrusion ڌماڪيدار مادولاڳاپيل اوزار لاء. مرڻ وارو سر مختلف آهي: اهو ٺهيل بند ٿيڻ کان اڳ پيرين ٺاهي ٿو. هڪ اقتباس ۾ مرڻ واري سر ٽولنگ ۽ بلو مولڊ کي الڳ شيون جي طور تي لسٽ ڪرڻ گهرجي.
هي گائيڊ انجيڪشن يا اسٽريچ بلو پريفارم ٽولنگ جي بجاءِ extrusion بلو مولڊنگ تي ڌيان ڏئي ٿو. اهو پڻ شايع ٿيل مشين-لفافو ڊيٽا کي منصوبي جي ضمانتن کان الڳ ڪري ٿو. ڪابه آفاقي پنچ-آف، وينٽ يا کولنگ طول و عرض هر رين ۽ حصي لاء مناسب ناهي.
هڪ پيداوار لڳڻ سان گڏ ست ڳنڍيل نوڪريون آهن
گفا حصو کي ان جي خارجي شڪل ڏئي ٿو، پر شڪل جي پيدائش صرف پهريون ڪم آهي. اوزار گڏ ڪرڻ گهرجي هيٺين ڪمن کي گڏ ڪرڻ:
- پرديس کي ڳوليو.کليل ٺهيل کي گرم ٽيوب حاصل ڪرڻ گهرجي بغير ڇڪڻ، فولڊ ڪرڻ يا هڪ چيچ واري علائقي کي غائب ڪرڻ جي.
- مهر ۽ ان کي ويلڊ.پنچ-آف علائقا پيرسن کي بند ڪن ٿا ۽ ڳچيء، دم، هينڊل يا ٻين چمڪندڙ علائقن تي بي گھريل مواد کي منظم ڪن ٿا.
- ڦاٿل هوائي فرار ٿيڻ ڏيو.وينٽون هوا لاءِ رستو مهيا ڪن ٿيون ته وڌندي پاريسن ۽ گفا جي مٿاڇري جي وچ ۾.
- گرميء جي منتقلي.کولنگ سرڪٽ هڪ مستحڪم حصو ڇڏڻ لاءِ ڪافي توازن سان گرميءَ کي هٽائي ٿو.
- انٽرفيس ٺاهيو.ڳچيء ۾ داخل ڪرڻ، حساب ڪتاب جي تفصيل، بلو پن يا هيٺيون ڌڪ جون خاصيتون ڪنٽينر جي بندش ۽ مشين سان ملن ٿيون.
- حصو ڇڏڻ ۽ ختم ڪريو.ڊرافٽ، انسرٽس، اوپننگ موومينٽ ۽ ڊفليشنگ حڪمت عملي جو اندازو لڳايو ته ڇا اهو حصو مولڊ کي صاف طور ڇڏي سگهي ٿو.
- فٽ ۽ مشين کي بچايو.مڪمل اسيمبليءَ کي بار بار ڪلمپنگ ۽ حرارتي چڪر کڻڻ دوران پليٽن، کولڻ، ٿلهي ۽ چڙهڻ جي ترتيب کي درست ڪرڻو پوندو.
ھڪڙي نوڪري لاءِ ڪيل تبديلي ٻئي کي متاثر ڪري سگھي ٿي. هڪ تمام گهڻي فليش کيسي شايد ويلڊ جي چوڌاري گرمي ڪنسنٽريشن کي تبديل ڪري سگهي ٿي. هڪ پالش ٿيل گفا شايد مختلف طرح سان ظاهر ڪري سگهي ٿي جڏهن ته اهو پڻ تبديل ڪري ٿو ته ڪيئن ڀريل هوائي سفر ڪندو آهي. ھڪڙو وڏو ھلندڙ داخل ٿي سگھي ٿو ھڪڙي ھيٺان ڪٽ کي حل ڪري ٿو پر کولنگ ۽ کولڻ واري جاء کي استعمال ڪري ٿو. سسٽم جي سطح تي فيصلن جو جائزو وٺو.
بلو مولڊ اناتومي: ڊرائنگ تي رکڻ جا شرط
هيٺ ڏنل تصوراتي نظريو انٽرفيس کي سڃاڻي ٿو جيڪو خريد ڪندڙ کي بحث ڪرڻ جي اميد رکڻ گهرجي. اهو هڪ اوزار پرنٽ نه آهي ۽ نه ئي پيداوار جي ماپ تي مشتمل آهي.
گفا جو مٿاڇرو حصو جي ھڪڙي پاسي ٺاھي ٿو. داخل ڪري سگھي ٿو ڳچيء جي وضاحت ڪري سگھي ٿو، ھٿ يا ڪپڙا علائقن.
بند ٿيڻ واري حد تي واقع آهي جتي پيرن کي سيل ڪيو ويو آهي.
مخالف گفا جدا ٿيڻ واري جهاز تي ملن ٿا. ترتيب ۽ چڙهڻ ڪنٽرول repeatable بندش.
وينٽنگ جا رستا ڦاٿل هوا جي چونڊيل گفا وارن علائقن کان پري رهن ٿا.
| خاصيت | فنڪشن | تصديق ڪرڻ جو ثبوت |
|---|---|---|
| غار جي مٿاڇري | خارجي جاميٽري، بناوت، نشانن ۽ مقامي رابطي جي کولنگ کي بيان ڪري ٿو | آخري حصو ماڊل، ڇڪڻ جو بنياد، سطح ڪال آئوٽ ۽ نازڪ طول و عرض |
| ورهاڱي واري لائن | حد جتي مولڊ جا اڌ ملن ٿا | ڏسندڙ سيام جي جڳھ، مسودو، فليش رسائي ۽ ڪارڪردگي سطحن تي اثر |
| پنچ-بند / سمپريشن زمين | ويلڊ ۽ بريڪ لائن کي ڪنٽرول ڪرڻ دوران پيرسن مواد کي دٻايو ۽ سيل ڪري ٿو | مواد جي مخصوص ٽولنگ تفصيل ۽ اتفاق ٿيل ويلڊ / ٽرم ٽيسٽ |
| فليش کيسي يا رليف | پنچ واري علائقي کان ٻاهر بي گهر ٿيل مواد حاصل ڪري ٿو | گراس پاريسن جو اندازو، فليش جاميٽري ۽ ڊيفليشنگ روٽ |
| وينٽس | وڌايل پيرسن جي ٻاهران ڦاٿل هوا کي ڇڏايو | جڳھ جو نقشو، اجازت ڏنل شاھد جا نشان ۽ صفائي |
| کولنگ سرڪٽس | گرمي کي هٽايو ۽ گرمي جي ورڇ کي ڪنٽرول ڪريو | چينل ڊرائنگ، سرڪٽ جي سڃاڻپ، وهڪري جي هدايت ۽ يوٽيلٽي انٽرفيس |
| گردن ۽ بلو انٽرفيس | فارم يا ختم ڪري ٿو ۽ ٻرندڙ هوا متعارف ڪرايو | بند ڪرڻ واري ڊرائنگ، بلو پن / بوٽم بلو تصور ۽ ٽرم الائونس |
| چڙهڻ ۽ ترتيب ڏيڻ | مولڊ کي پليٽ سان ڳنڍيو ۽ ورجائي قابل بندش کي محفوظ ڪريو | مشين انٽرفيس ڊرائنگ، ماس، ڪشش ثقل جو مرڪز، فاسٽنرز ۽ لفٽنگ پوائنٽس |
حصو ۽ ان جي تجربن سان شروع ڪريو- عام گفا نه
مولڊ ٺاهيندڙ کي نامياري ليٽر کان وڌيڪ ضرورت آهي. هڪ 5L هٿ ڪيل جيري ڪري سگهي ٿو، هڪ 5L گول بوتل ۽ هڪ ڊبل وال ٽيڪنيڪل حصو مختلف حصن جي لائنن، پيرسن قطر، فليش ترتيب ۽ هٽائڻ جي ترتيب جي ضرورت ڪري سگهي ٿي.
نقشو جتي پيرسن کي وڌائڻ گهرجي
پيرسن گفا کي نه ڀريندو آهي جيئن انجيڪشن سان ٺهيل پگھل تيز دٻاء هيٺ وهندو آهي. اهو وڌندو آهي ۽ گفا جي ڀت ڏانهن وڌائيندو آهي. ڊيپ ڊرا، وسيع فليٽ ايريا، تيز ڪنارن، آفسٽ گردن ۽ هينڊل روٽ وڌيڪ مقامي مواد يا هڪ مختلف پارٽنگ لائين حڪمت عملي جو مطالبو ڪري سگهن ٿا. ريڊي ۽ جاميٽري استعمال ڪريو جيڪي بنا ڪنهن پتلي علائقي کي پڇڻ کان سواءِ ٺاهي سگھجن ٿيون ته جيئن مواد ۽ عمل جي مدد ڪري سگهي.
ڊرائنگ تي معيار جا جڳھون رکو
"يونيفارم ڀت" هڪ قابل قبول قاعدو نه آهي. نازڪ هنڌن کي نشان لڳايو ۽ ٽيسٽ جو طريقو بيان ڪريو. ڪلهي، ڪنڊ، هينڊل روٽ، بنياد، پنچ ويلڊ ۽ پينل کي مختلف فنڪشنل ضرورتون هونديون. انهن جڳهن سان ڳنڍيوparison-پروگرامنگ سيٽ اپتنهنڪري ٺهيل جاميٽري ۽ مواد جي ورڇ آزاديء سان ترتيب نه ڏني وئي آهي.
اڻ لاڳاپيل سيڪڙو قرض وٺڻ کان سواءِ ڇڪڻ جو منصوبو
ڇڪڻ جو دارومدار رين گريڊ، ڀت جي ورڇ، گفا جي درجه حرارت، ٿڌي وقت ۽ جزوي جاميٽري تي آهي. مواد جي فراهمي جي ڊيٽا کي شروعاتي حوالي طور استعمال ڪريو، پوء ٺھيل ٺاھيندڙ جو طريقو لاڳو ڪريو ۽ اصل حصو جي تصديق ڪريو. ٻي بوتل مان نقل ڪيل عام فيصد قابل قبول گفا-سائيزنگ بنياد نه آهي.
پارٽنگ لائين، پنچ آف ۽ فليش گڏ ٿيڻ گھرجي
جدا ٿيڻ واري لڪير اهو طئي ڪري ٿي جتي ٻه ٽول اڌ بند ٿي وڃن ٿا ۽ ڪٿي هڪ نمايان سيم ظاهر ٿي سگهي ٿو. ان کي جاء ڏيو جتي ٺهيل کوليو وڃي، پيرن کي پڪڙي سگهجي ٿو، حصو ڇڏائي سگهي ٿو ۽ ٽرمنگ سامان فليش تائين پهچي سگهي ٿو. سيلنگ جي مٿاڇري، اهم سجاڳي يا ٻي فنڪشنل انٽرفيس تي اڻ ڪنٽرول ٿيل سيون رکڻ کان پاسو ڪريو.
پنڪ بند هڪ ويلڊ ٺاهڻ جي خاصيت آهي
دم يا بنياد تي، مخالف پنن وارا علائقا ٻه گرم پيرسن جي ڀتين کي گڏ ڪن ٿا. تفصيل کي ويلڊ ٺاهڻ لاءِ ڪافي مواد منتقل ڪرڻو پوندو جڏهن ته فليش هٽائڻ لاءِ ڪنٽرولبل بريڪ لائن ٺاهيندي. صحيح زمين، زاويه، اسٽينڊ آف ۽ کيسي تي دارومدار رکي ٿو رال، پاريسن جي ٿلهي، بند ٿيڻ واري عمل ۽ حصو. انھن کي انجنيئر طول و عرض جي طور تي علاج ڪريو، ھڪڙي معياري بلاڪ نه نقل ٿيل مواد ۾.
Extrusion blow molding تي شايع ٿيل پيٽنٽ لٽريچر به پنڪ واري علائقي، فليش پاڪيٽ، مولڊ جي گرمي پد، بند ٿيڻ جي رفتار ۽ ڊيفليشنگ ٽائيم کي هڪ واحد ڪنڊ جي طول و عرض جي بجاءِ متغير متغير جي طور تي علاج ڪري ٿو. هي هڪ قدامت پسند خريداري قاعدي جي حمايت ڪري ٿو: پنن جي تفصيل کي ان جي رين ۽ آزمائشي طريقي سان منظور ڪريو، اڪيلو ظاهر نه ڪندي.
خودڪار طريقي سان ترتيب ڏيڻ کان اڳ فليش رستو ٺاهيو
ٽاپ فليش، ٽيل فليش، هينڊل فليش ۽ ڪنهن به ڪليبريشن فضول جي سڃاڻپ ڪريو. فيصلو ڪيو ته ڇا هٽائڻ مولڊ ۾، پنچنگ اسٽيشن تي، ٽرمر سان يا ثانوي فيڪٽر ذريعي ٿئي ٿو. فليش ماس مجموعي پگھل جي طلب، گرائنر جي گنجائش ۽ ريگرائنڊ پلاننگ ۾ تعلق رکي ٿو. اوزار جي ڊرائنگ کي پڻ ڏيکارڻ گهرجي ته ڪيئن هٽايو ويو اسڪراپ ٺهيل ۽ ٻاهر نڪرڻ وارو رستو صاف ڪري ٿو.
ٿڌي ۽ وينٽنگ فيصلو ڪيو ته ڇا گفا پيداوار جي رفتار تي ڪم ڪري سگهي ٿي
کولنگ ڪنٽرول جڏهن حصو ڪافي مستحڪم آهي ٺهيل ڇڏڻ لاءِ؛ وينٽنگ ڪنٽرول ڪري ٿو ته ڇا وڌندي پاريسن گفا جي مٿاڇري تائين پهچي سگهي ٿي. ٻئي ورهايل مسئلا آهن. ھڪڙو سست، گرم يا هوائي ڇڪيل علائقو سڄي حصي لاء چڪر ۽ ظاھر ڪري سگھي ٿو.
گرمي جي لوڊ ۽ ڪنٽرول جي ضرورت مطابق کولنگ سرڪٽ کي ورهايو
ڳري ڪنڊون، چوٽيءَ جا علائقا، ڳچيءَ ۾ داخل ٿيڻ ۽ گہرا خاصيتون ٿي سگھن ٿيون گرميءَ کي ساڳئي شرح تي نه ڇڏين جيئن پتلي سڌي ڀت. ڪيترائي سڃاڻپ ڪندڙ سرڪٽس انهن علائقن جي تشخيص ۽ توازن کي ممڪن بڻائي ٿو. هر سرڪٽ جي انٽ، آئوٽليٽ ۽ هدايت کي دستاويز ڪريو. صرف نلي جي قطر جي بنياد تي ٻوٽي جي پاڻي سان ٺهيل نه ڳنڍيو؛ حتمي اوزار لاء گهربل وهڪري، دٻاء، درجه حرارت، پاڻي جي معيار ۽ پريشر ڊراپ جي تصديق ڪريو.
Extrusion Blow molded Cooling جو هڪ شايع ٿيل محدود عنصر مطالعو مولڊ مواد، اندروني گرمي جي منتقلي، حصو جي ٿولهه ۽ شروعاتي پاريسن جي گرمي پد جي جانچ ڪئي وئي جيئن متغير حرارت جي فيلڊ ۽ مولڊ کولڻ واري وقت کي متاثر ڪن. اها تحقيق ڪنگگل پروجيڪٽ لاءِ چڪر واري وقت جو واعدو نه فراهم ڪري ٿي، پر اهو وڌيڪ مضبوط ڪري ٿو ته ڇو هڪ ٺهيل اقتباس ٻنهي حرارتي ڊيزائن ۽ عمل جي مفروضن کي بيان ڪرڻ گهرجي.
جڳھن کي ڳولھيو جتي هوا ڦاسي سگھي ٿي
جيئن ته پيرسن وڌندو آهي، هوا ان جي ٻاهرئين سطح ۽ گفا جي وچ ۾ رهي ٿي. رستي جي ٻاهر نڪرڻ جي بغير، اها هوا رابطي ۾ دير ڪري سگهي ٿي ۽ نامڪمل بناوت، ڇڪڻ واريون لائينون يا خراب ٺهيل تفصيل ۾ مدد ڪري سگهي ٿي. جيڪسٽم-پاڪ Extrusion بلو مولڊنگ ڊيزائن گائيڊبيان ڪري ٿو parting-line venting and cavity vents near inserts or deep features. صحيح وينٽي سائيز ۽ شاھد نشان الاؤنس اڃا تائين حصو ۽ مواد تي ڀاڙي ٿو.
صفائي جي صلاحيت وينٽ ڊيزائن جو حصو آهي
وينٽس اثرائتو وڃائي سگھن ٿا جڏهن رهجي، مٽي يا خراب ٿيل مواد گڏ ٿئي ٿي. مولڊ ڊرائنگ ۽ سار سنڀال واري فائل کي ڏيکارڻ گهرجي ته وينٽ ڪٿي واقع آهن، اهي ماحول سان ڪيئن ڳنڍيندا آهن ۽ ڪيئن انهن جو معائنو ڪيو ويندو آهي بغير ڪنهن نقصان جي. مٿاڇري کي ٽريڪ ڪريو يا پوزيشن جي تبديلين کي ڀريو بلو پريشر وڌائڻ کان اڳ بلاڪ ٿيل رستي جي معاوضي لاءِ.
هاء-چمڪندڙ ڪم هڪ الڳ حرارتي منصوبو آهي
ٿڌي ٽولنگ گرميءَ کي ختم ڪرڻ جي حق ۾ ٿي سگهي ٿي، جڏهن ته مٿاڇري جي نقل هڪ مختلف گفا جي گرمي جي حڪمت عملي جو مطالبو ڪري سگهي ٿي. هڪ 2023 پير جو جائزو ورتو مطالعو هڪ ABS آٽوموٽو-اسپوائلر ڪيس تي متغير-درجه حرارت خارج ڪرڻ واري بلو مولڊنگ کي ڪنٽرول ٿيل حرارتي ۽ واٽر کولنگ استعمال ڪندي ڏيکاريو. اهو هڪ خاص طريقي جو ثبوت آهي، اهو ثبوت نه آهي ته هر بوتل کي مختلف قسم جي اوزار استعمال ڪرڻ گهرجي. رياست جي ظاهري گهرج جي شروعات، تنهنڪري ٺهيل ۽ چڪر گڏجي ٺهيل ٿي سگهن ٿيون.
گردن ختم ڪرڻ، ٻرڻ جو طريقو ۽ deflashing هڪ انٽرفيس آهن
بندش سسٽم هڪ بوتل جي چوٽي تي فنڪشنل طول و عرض مقرر ڪري ٿو. ڪيپ يا بند ڪرڻ واري ڊرائنگ، سيل جي مٿاڇري، ڌاڳو يا سنيپ تفصيل، ڇڪڻ جي خصوصيت ۽ اجازت ڏنل ٽرم حالت مهيا ڪريو. فيصلو ڪيو ته ڇا ختم ٺھيل آھي، ترتيب ڏني وئي آھي، ريميڊ يا بعد ۾ آپريشن ۾ ڪٽيو ويو آھي. "معياري گردن" جو حوالو نه ڏيو بغير ڪنٽرول ٿيل ڊرائنگ جي نظرثاني جي.
اوزار کي ٻرندڙ ترتيب سان ملائي
مٿي اُڏامڻ، هيٺان اُڏامڻ ۽ سُئيءَ جو بندوبست هوا ۽ هارڊويئر کي الڳ الڳ رکي ٿو. بلو پن شايد گردن جي حساب سان يا فليش هينڊلنگ ۾ حصو وٺن. چونڊيل ڪنگل مشين سان اسٽروڪ، سينٽرنگ، کولنگ، سيلنگ ۽ ڪوليشن ڪليئرنس جي تصديق ڪريو بجاءِ مولڊ ميڪر کي ڇڏڻ بجاءِ انهن کي بوتل مان ئي اندازو ڪرڻ لاءِ.
ساڳئي ڊيٽم جي خلاف هيٺيون گيجز چيڪ ڪريو
هڪ ڳچيء کي صاف نظر اچي سگهي ٿو پر اڃا تائين ناڪام ڪيپ ايپليڪيشن يا سيلنگ. اتفاق ڪيو ته ڪھڙا ڊيٽا ۽ گيج استعمال ڪيا ويندا آھن مولڊ ٽرائل، ليڪ ٽيسٽنگ ۽ فلنگ لائن جي قابليت تي. قبوليت رڪارڊ ۾ گيج جي سڃاڻپ ۽ حساب ڪتاب جي حيثيت کي محفوظ ڪريو. جيڪڏهن هڪ خودڪار ٽرمر مولڊنگ کان پوء گردن کي تبديل ڪري ٿو، صرف ٺهيل نموني جي بدران مڪمل حالت جو معائنو ڪريو.
اصل مقابلو: ڪنگل مشين ريفرنسز مولڊ فٽ اسڪريننگ لاءِ
هيٺ ڏنل جدول 5 موجوده Kinggle پراڊڪٽ صفحن مان مولڊ سان لاڳاپيل فيلڊز ڪڍي ٿو. اهو لڳاتار ۽ جمع ڪندڙ مشينن تي پکڙيل آهي، تنهن ڪري خريدار ڏسي سگهن ٿا ته ڇو نامياري ڪنٽينر جي گنجائش ٽولنگ-انٽرفيس ڊرائنگ کي تبديل نٿو ڪري سگهي.
| شايع ٿيل ماڊل | مشين ڪلاس | وڌ ۾ وڌ ڪنٽينر جو حوالو | ٺهيل پليٽ جي ماپ (W×H) | شايع ٿيل وڌ ۾ وڌ ٺهيل سائيز (W×H) | Mold ٿولهه جي حد | ڇڪڻ واري قوت |
|---|---|---|---|---|---|---|
| KGB2L | مسلسل، اڪيلو اسٽيشن | 2 ايل | 380 × 430 ملي ميٽر | 360 × 380 ملي ميٽر | 160-300 ملي ميٽر | 40 kN |
| KGB5L | مسلسل، اڪيلو اسٽيشن | 5 ايل | 368 × 450 ملي ميٽر | 410 × 450 ملي ميٽر | 200-310 ملي ميٽر | 65 kN |
| KGB15L | مسلسل، اڪيلو اسٽيشن | 15 ايل | 500 × 550 ملي ميٽر | 580 × 500 ملي ميٽر | 300-380 ملي ميٽر | 165 kN |
| KGB80A | جمع ڪندڙ ، ٺھيل ٺهيل | 30 ايل | 750 × 860 ملي ميٽر | 520 × 860 ملي ميٽر | 360-420 ملي ميٽر | 215 kN |
| KGB90A | جمع ڪندڙ ، ٺھيل ٺهيل | 60 ايل | 960 × 980 ملي ميٽر | 700 × 980 ملي ميٽر | 460-550 ملي ميٽر | 280 kN |
ٽي نتيجا جيڪي مولڊ ڇڏڻ کان اڳ اهميت رکن ٿا
پهريون، ليٽر ٺھيل رخ جي وضاحت نه ڪندا آھن.15L مسلسل حوالو 30L جمع ڪندڙ حوالن جي ڀيٽ ۾ وسيع پر ننڍو وڌ ۾ وڌ مولڊ قطار شايع ڪري ٿو. آرڪيٽيڪچر ۽ جزوي شڪل وارو معاملو حجم سان گڏ.
ٻيو، ٺهيل ٿلهي جي پنهنجي حد آهي.هڪ گفا فهرست ڏنل منهن جي طول و عرض سان گڏ ٿي سگهي ٿو ۽ اڃا به اجازت ڏنل ٿلهي يا افتتاحي ترتيب کان ٻاهر ٿي سگهي ٿو. پٺتي پيل، داخل ڪرڻ ۽ کولنگ ڪنيڪشن اسيمبليءَ ۾ شامل ڪن ٿا.
ٽيون، ڪلپنگ قوت جو تعلق پيداوار ۽ عمل سان آهي.هڪ مشين-صفحي قدر موجود قوت آهي، اهو ثبوت نه آهي ته لفافي اندر ڪنهن به ٺهيل مناسب آهي. پروجيڪٽ ٿيل علائقو، ٻرندڙ حالتون، پنچ آف ڊيمانڊ ۽ مولڊ تعميراتي انجنيئرنگ جائزو جي ضرورت آهي.


ٺهيل مواد، داخل ۽ سطح ختم ٿيڻ گهرجي پيداوار جي فرض جي پيروي ڪرڻ
اوزار سازي جو مواد گرميء جي منتقلي، مشينري، مرمت، لباس ۽ قيمت تي اثر انداز ڪري ٿو. پيداوار جي مقدار اڪيلو ان کي چونڊڻ لاء ڪافي ناهي. رال تي غور ڪريو، سطح جي وضاحت، پنچ-آف ڊيوٽي، ڇڪڻ يا corrosive حالتون، حرڪت واريون خاصيتون، سار سنڀال جي صلاحيت ۽ قبول ٿيل مرمت جي حڪمت عملي.
بنيادي ٺهيل مواد
صحيح مصر يا گريڊ لاء پڇو، گرمي جو علاج جتي لاڳو ٿئي ٿو، گفا جي پيداوار جو طريقو ۽ حرارتي ڊيزائن جي بنياد تي. “ايلومينيم مولڊ” يا “اسٽيل مولڊ” مقابلي لاءِ تمام وسيع آهي.
تبديل ٿيندڙ داخل
گردن، پنچ بند، ڪپڙا، ڌاڳو يا وينٽ داخل ڪري سگھن ٿا سار سنڀال کي مقامي ڪري سگھن ٿا ۽ مختلف مواد کي گهربل خصوصيت تي اجازت ڏين ٿا. رڪارڊ داخل ڪرڻ جي سڃاڻپ ۽ اضافي گنجائش.
بناوت ۽ نقاشي
آرٽيڪل فائلن جي وضاحت ڪريو، اورينٽيشن، کوٽائي / ظاهري قبوليت، وينٽ رابطي ۽ نظرثاني ڪنٽرول. تصديق ڪريو ته پروسيس ڪيئن گهربل سطح کي ٻيهر پيدا ڪندو.
تحفظ ۽ اسٽوريج
وضاحت ڪريو صفائي، منظور ٿيل سنکنرن جي حفاظت، پاڻي ڪڍڻ، ٽرانسپورٽ لاڪ، لفٽنگ پوائنٽس ۽ اسٽوريج حالتون. پاڻي جي رستن کي محفوظ ڪريو ۽ سطحن کي پنڻ واري وقت دوران.
اوزار سازي جي مواد جي سفارش کي ان جي مفروضن ۽ نڪتن کي بيان ڪرڻ گهرجي. ٻن حوالن جو مقابلو ڪرڻ وقت، چيڪ ڪريو ته ڇا ٻنهي ۾ ساڳيو مواد داخل ڪرڻ، کولنگ اسڪوپ، نقاشي، سطح ختم ڪرڻ، هوز، فٽينس، لفٽنگ هارڊويئر، آزمائشي ڪم ۽ اضافي لباس جا حصا شامل آهن.
فيڪٽري جي آزمائش: ٺهيل کي ثابت ڪرڻ واري عمل جي طور تي ثابت ڪريو
پهرين قابل قبول بوتل ثابت ٿئي ٿي ته سسٽم هڪ ڀيرو حصو ٺاهي سگهي ٿو. پيداوار جي قبوليت جي ضرورت آهي هڪ مستحڪم هلائڻ جي قابل حالتن سان. هيٺ ڏنل ڪم فلو هڪ تجويز ڪيل ثبوت جي جوڙجڪ آهي، اها دعوي ناهي ته هر Kinggle پروجيڪٽ اڳ ۾ ئي ساڳيو پروٽوڪول استعمال ڪري ٿو.
- سڃاڻپ جي تصديق ڪريو.ريڪارڊ مشين، مولڊ، انسرٽس، ڊائي ٽولنگ، مادي گريڊ/لوٽ، رنگ يا ريگرائنڊ حالت ۽ ترڪيب جي نظرثاني.
- حالتن کي مستحڪم ڪريو.رڪارڊ حقيقي گرمي پد، کولنگ-پاڻي جي فراهمي/واپسي، ڌماڪي جي حالت ۽ چڪر جي مرحلن کان پوء عمل جي اتفاق واري حالت تائين پهچي.
- اوزار جي چڪاس ڪريو.پارٽنگ لائين بندش، ترتيب، پاڻي ۽ هوا جي لڪير، وينٽ جي حالت، پنچ آف سطحون ۽ محفوظ حرڪت جي جانچ ڪريو.
- پوزيشن طرفان نموني.وزن، ڀت جي ماپ، ٽرمنگ ۽ فنڪشنل ٽيسٽ ذريعي گفا، آئوٽليٽ ۽ اسٽيشن جي سڃاڻپ رکو.
- ختم ٿيل حالت کي ماپ ڪريو.ريمنگ، ڇنڊڇاڻ، ڊيفليشنگ يا ٻيا شامل ختم ڪرڻ جا اثر شامل ڪريو.
- سڀ نقصان رڪارڊ ڪريو.لاگ رد ڪري ٿو، اسٽاپ، الارم، دستي سڌارن ۽ هيٺيون رڪاوٽون اتفاق ٿيل ونڊو دوران.
- بيس لائين محفوظ ڪريو.ڊرائنگ جي نظرثاني، ترڪيب، تصويرون، ماپون، گيجز ۽ کليل اصلاحي عملن کي گڏ ڪريو.
نسخي کي تبديل ڪرڻ کان اڳ نمونن جي تشخيص ڪريو
| مشاهدو ٿيل نمونو | اوزار يا عمل علائقن جو معائنو ڪرڻ | گڏ ڪرڻ جو ثبوت |
|---|---|---|
| ڪمزور يا متضاد دم ويلڊ | پيرن جي پوزيشن، پنچ تفصيل، ٺهيل بندش، مقامي درجه حرارت، فليش رليف ۽ ڊيفليشنگ | پوزيشن-ليبل ٿيل ويلڊ نموني، مجموعي ڪاميٽي، ويجهي ترتيب ۽ فنڪشنل ٽيسٽ |
| ناقص بناوت يا نامڪمل تفصيل | وينٽس، ڇڪيل هوا جي جڳھ، گفا جي حالت، پاريسن رابطي ۽ درجه حرارت | خرابي جو نقشو، وينٽ جو معائنو، حقيقي عمل جون حالتون ۽ گفا تصويرون |
| ورهاڱي کان پوءِ | ڀت جي تقسيم، کولنگ بيلنس، انجڻ جي وقت، هٿ ڪرڻ ۽ پوسٽ کولنگ | سرڪٽ طرفان درجه حرارت / وهڪري، وقت جي طول و عرض چيڪ ۽ ڀت جو نقشو |
| هڪ پاسي فليش | الائنمينٽ، پلاٽن جي برابري، جُدا ڪرڻ واري مٿاڇري، مولڊ مائونٽنگ ۽ پاريسن سينٽرنگ | پوزيشن جي تاريخ، بندش جي چڪاس ۽ ورجائي حصن کان اڳ / بعد ۾ اصلاح |
| سست يا متغير چڪر | کولنگ سرڪٽ جي پابندي، گرم علائقن، جزوي ٿولهه، وينٽنگ ۽ هيٺيون وهڪرو دير | سائيڪل-اسٽيج جا وقت، سپلائي/واپسي حالتون ۽ اسٽاپ لاگ |
Kinggle جي استعمال ڪريوHMI ثبوت ورڪ فلوجڏهن الارم يا ترتيب جي تبديلين سان ٺهيل مسئلو سان گڏ. منظور ٿيل انسپيڪشن پوائنٽس ۾ کڻي وڃوحفاظتي سار سنڀال جو منصوبوبجاء جزوي معيار جو انتظار ڪرڻ بدران.
بلو مولڊ RFQ ۽ ڊيزائن-جائزو چيڪ لسٽ
- ڪنٽرول ٿيل 2D / 3D حصو فائل، نظرثاني، گنجائش، وڌ ۾ وڌ طول و عرض ۽ مطلوب مواد.
- بندش ۽ گردن-ختم ڊرائنگ، ڪيپ نموني، سيلنگ ڊيٽم ۽ ختم ٿيل ٽرم حالت.
- ٺيڪ ٺاڪ رين گريڊ، رنگ / additives، regrind / PCR پلان ۽ مواد فراهم ڪرڻ وارو ڄاڻ.
- ختم ٿيل وزن، اندازي مطابق مجموعي پيرن ۽ فليش رستو.
- نازڪ ديوار ۽ طول و عرض جا هنڌ ٽيسٽ طريقن ۽ قبوليت جي حدن سان.
- ليڪ، ڦوٽو، مٿي-لوڊ، ٽوڪ، ماحولياتي يا ٻين منصوبي جي مخصوص فنڪشنل ٽيسٽ.
- مشين جو ماڊل، اسٽيشن ۽ گفا جي ڳڻپ، مرڻ-سر آئوٽليٽ پلان ۽ پيرسن سينٽر فاصلو.
- پليٽ/ماؤنٽنگ انٽرفيس، مولڊ لفافو، ٿولهه، کولڻ، ڪلپ ۽ بلو پن جو بندوبست.
- پارٽنگ لائن، پنچ آف، فليش پاڪيٽ، گردن داخل ڪرڻ، وينٽس، کولنگ سرڪٽ ۽ سطح ختم.
- ٽيڪ آئوٽ، ٽرمنگ، ليڪ ٽيسٽنگ، پهچائڻ ۽ اسڪريپ-هٿ ڪرڻ واري انٽرفيس.
- اوزار مواد، داخل ڪريو گريڊ، سختي/علاج جتي لاڳاپيل، اسپيئر ۽ مرمت جو طريقو.
- آزمائشي مواد جي مقدار، هلائڻ جي مدت، نموني، گيجز، ڊيٽا رڪارڊ ۽ قبوليت جي ذميواري.
- عام ترتيب، لفٽنگ پوائنٽس، مولڊ ماس/ ڪشش ثقل جو مرڪز ۽ منظور ٿيل تبديلي جي طريقيڪار.
- دائري جي حد: ٺهيل، مرڻ وارو اوزار، فٽيننگ، هوز، ڊرائنگ، ٽريننگ، پيڪنگنگ ۽ خريد ڪندڙ طرفان فراهم ڪيل شيون.
ڪارخاني جي خدمتن لاءِ، فائنل مولڊ سرڪٽس کي ڳنڍيو ۽ ڪنگل جي ٻرندڙ ترتيب کيافاديت ۽ ترتيب جي منصوبه بندي ھدايت. مشين طبقي ۽ پيداوار جي ترتيب لاء، استعمال ڪريومسلسل extrusion لڳڻ گوله گائيڊ۽ تصديق ڪريو ته ڇا هڪ جمع ڪندڙ پليٽ فارم جي آخري حصي لاءِ گهربل آهي.
اڪثر پڇيا ويا سوال
بلو مولڊ ۽ بلو مولڊنگ ڊي هيڊ جي وچ ۾ ڇا فرق آهي؟
مرڻ کان اڳ مرڻ وارو سر پگھريل پيرن کي ٺاهيندو آهي. بلو مولڊ ان پيرسن جي چوڌاري بند ٿئي ٿو، ان کي سيل ڪري ٿو، ٻرندڙ هوا حاصل ڪري ٿو، حصو کي ٿڌو ڪري ٿو ۽ ان جي خارجي شڪل کي بيان ڪري ٿو. اهي الڳ آهن پر ڳنڍيل اوزار سسٽم.
extrusion ڌماڪيدار مادو ڊزائين ڪرڻ لاءِ ڪهڙي معلومات جي ضرورت آهي؟
ڪنٽرول ٿيل حصو ۽ بند ڪرڻ واري ڊرائنگ، رين گريڊ، مڪمل ۽ مجموعي پارسي وزن، نازڪ ديوار ۽ طول و عرض، فنڪشنل ٽيسٽ، آئوٽ پٽ ٽارگيٽ، مشين انٽرفيس، ڪيٽي پلان، ٽرمنگ جو طريقو ۽ ڪارخاني جي افاديت مهيا ڪريو.
Extrusion Blow molding ۾ پنچ آف ڊيزائن اهم ڇو آهي؟
پنچ-آف گرم پاريسن مواد کي دٻائي ٿو ۽ سيل ڪري ٿو ۽ وضاحت ڪرڻ ۾ مدد ڪري ٿو جتي فليش جدا ٿي. ان جي جاميٽري مواد، پارسين جي ٿلهي، مولڊ بند ڪرڻ، گرمي پد، فليش رليف ۽ ڊيفليشنگ سان تعلق رکي ٿي، تنهنڪري ان کي اصل منصوبي تي صحيح ڪيو وڃي.
ڇو هڪ extrusion blow mold کي وينٽس جي ضرورت آهي؟
هوا کي وڌائڻ واري پيرسن ۽ گفا جي وچ ۾ ڦاسي سگھي ٿو. وينٽس ان کي فرار ٿيڻ جو رستو ڏين ٿا ته جيئن پيرسن ٺهيل مٿاڇري سان رابطو ڪري ۽ مطلوب شڪل ۽ تفصيل کي ٻيهر پيدا ڪري.
کولنگ چينل ڪيئن اثر انداز ڪندا آهن بلو مولڊنگ سائيڪل جي وقت؟
کولنگ سرڪٽ گرميء کي هٽائي ڇڏيو جيستائين حصو ناقابل قبول خرابي کان سواء آزاد ٿي سگهي ٿو. تمام سست گرم علائقو چڪر کي محدود ڪري سگهي ٿو، تنهنڪري سرڪٽ جي ترتيب، وهڪري، درجه حرارت، ٺهيل مواد ۽ ڀت جي ورڇ کي گڏ ڪرڻ گهرجي.
ڇا هڪ موجوده بلو مولڊ هڪ مختلف مشين کي فٽ ڪري سگهي ٿو؟
ممڪن آهي، پر اهو فرض نه ڪريو. مولڊ جي چوٽي، اوچائي، ٿلهي، ماس، مائونٽنگ، اوپننگ، ڪليمپ، بلو پن پوزيشن، يوٽيلٽيز، ٽيڪ آئوٽ رستو، مرڻ واري سر جي ترتيب ۽ وصول ڪندڙ مشين جي خلاف ڪنٽرول چيڪ ڪريو.
ڇا مون کي ايلومينيم يا اسٽيل بلو مولڊ چونڊڻ گهرجي؟
چونڊ تي دارومدار حرارتي ڪارڪردگي، پيداوار جي فرض، رال، مٿاڇري ۽ لباس جي گهرج، داخل ڪرڻ واري حڪمت عملي، مرمت جي صلاحيت، ليڊ ٽائيم ۽ قيمت. صرف ڌاتو جي نالي مان چونڊڻ بجاءِ صحيح گريڊ ۽ ڊيزائن جي مفروضن لاءِ پڇو.